Продукция


-
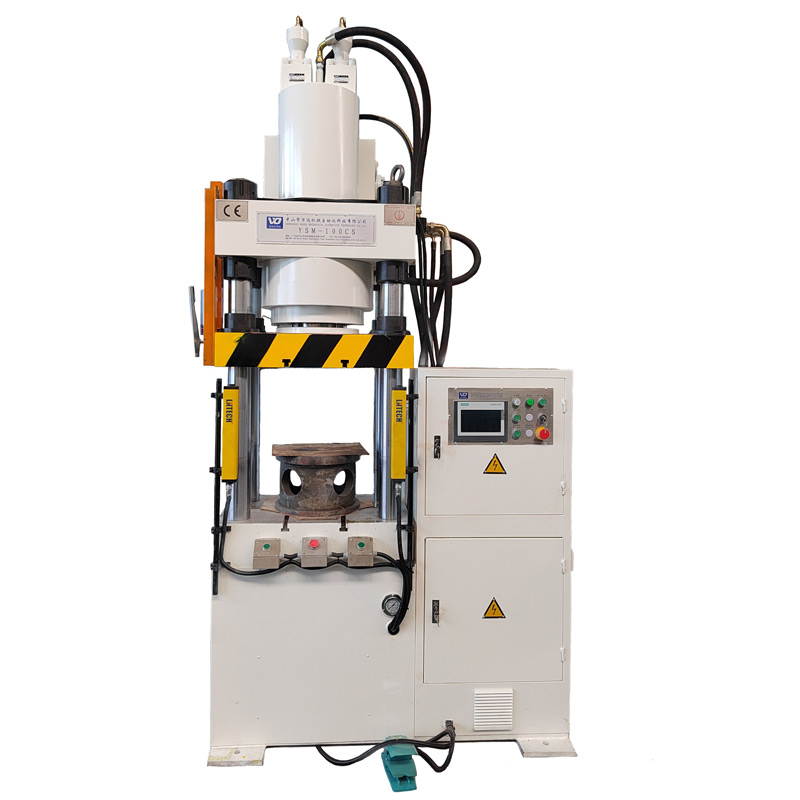
YSM-100CS
-
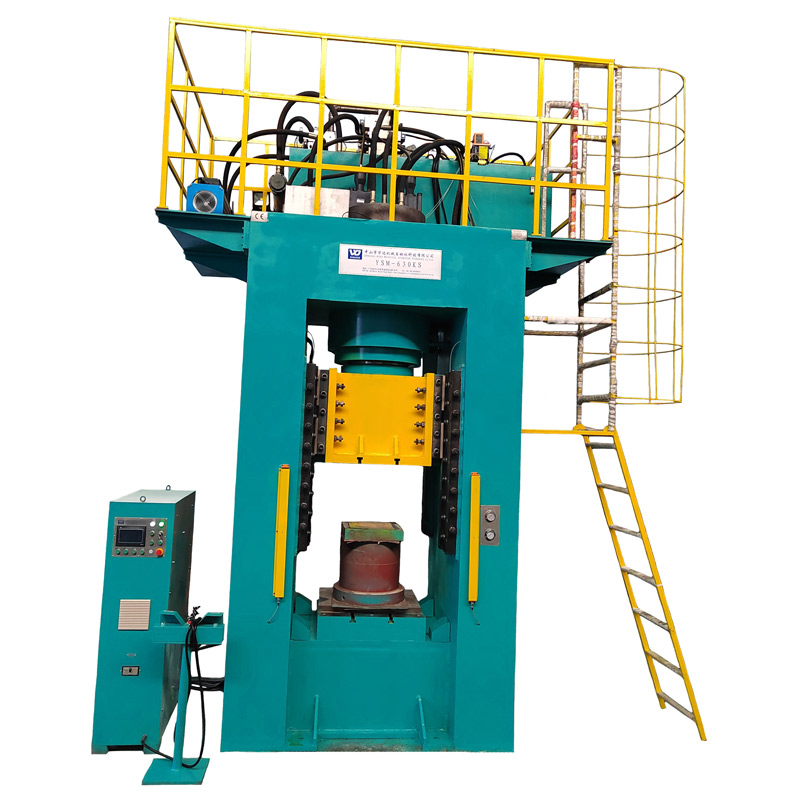
Прецизионный гидравлический пресс с ЧПУ с сервоприводом YSM-630KS рамного типа
-
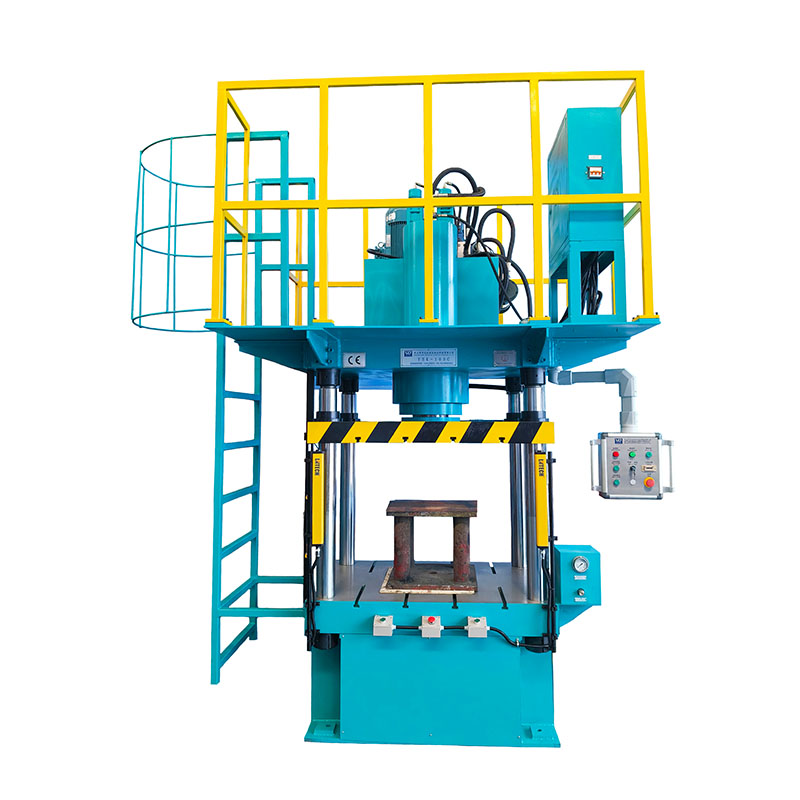
Четырехстоечный гидравлический пресс YSK-100C
-

YSK-100CL Четырехколонный гидравлический пресс
-
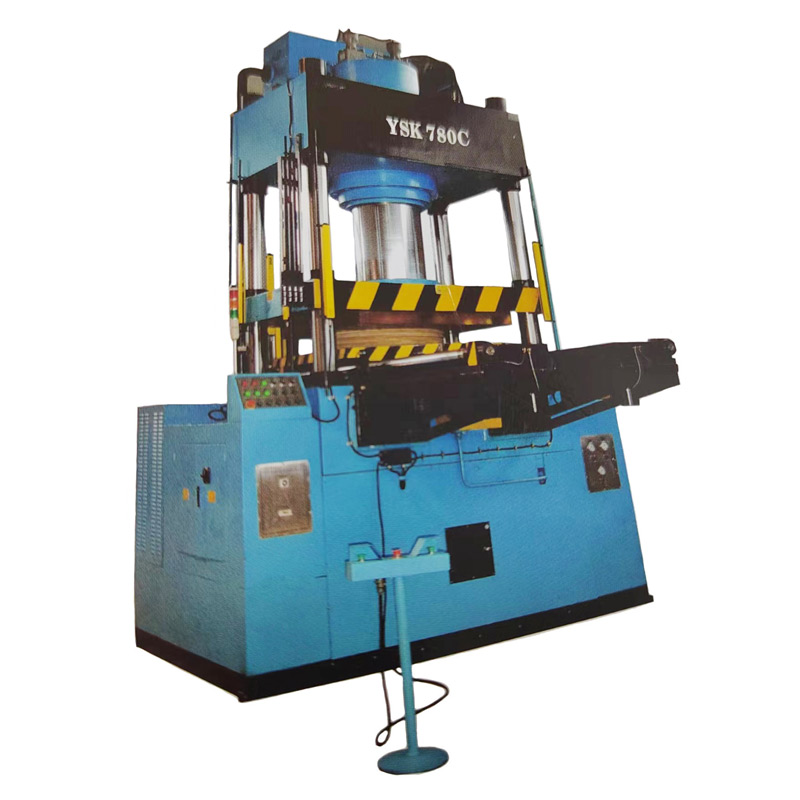
Автоматический перенос формы YSK-780C (экспортный тип)
-
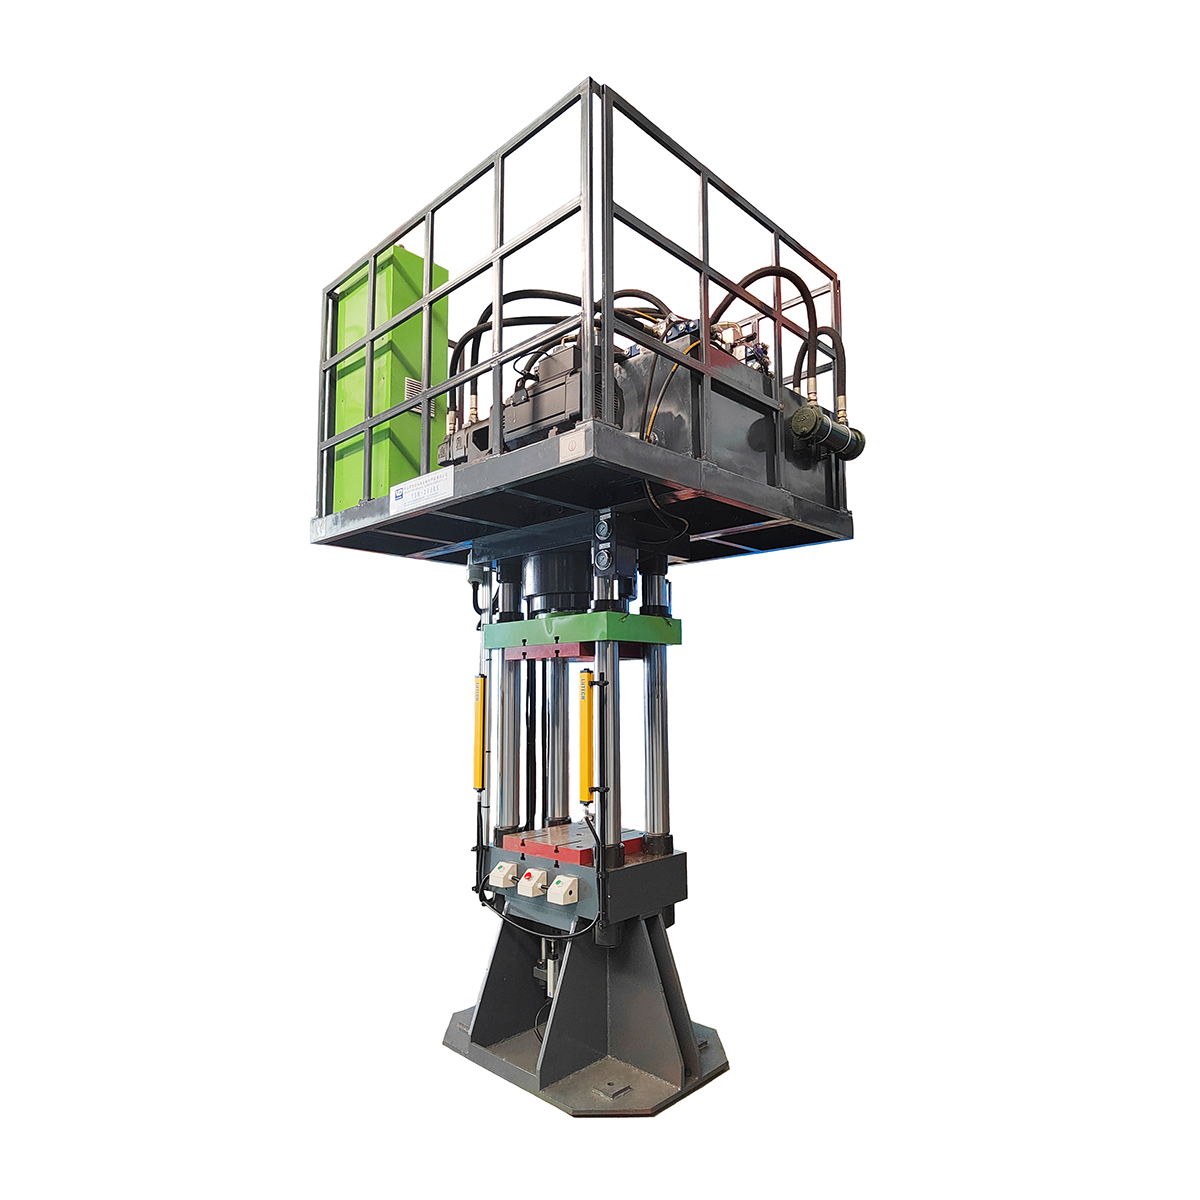
Гидравлический пресс горячей штамповки с ЧПУ и сервоприводом для гольф-головок YSM-100RS
-
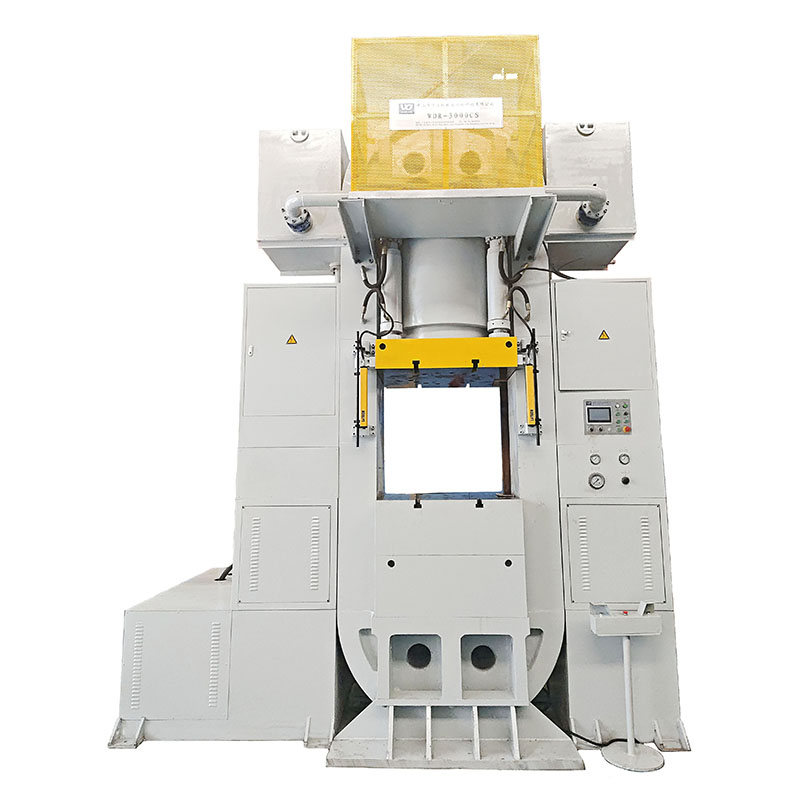
Большой сверхвысокоточный сервоприводной гидравлический пресс с ЧПУ для намотки стальной проволоки WDR-3000CS
-
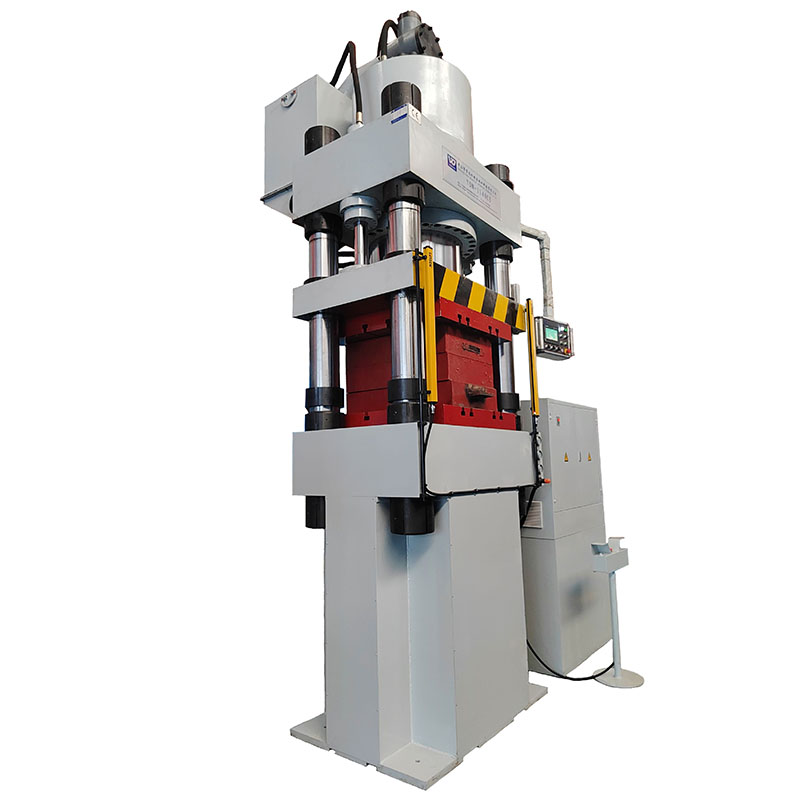
YSM-1140CS Прецизионный гидравлический пресс с ЧПУ
-
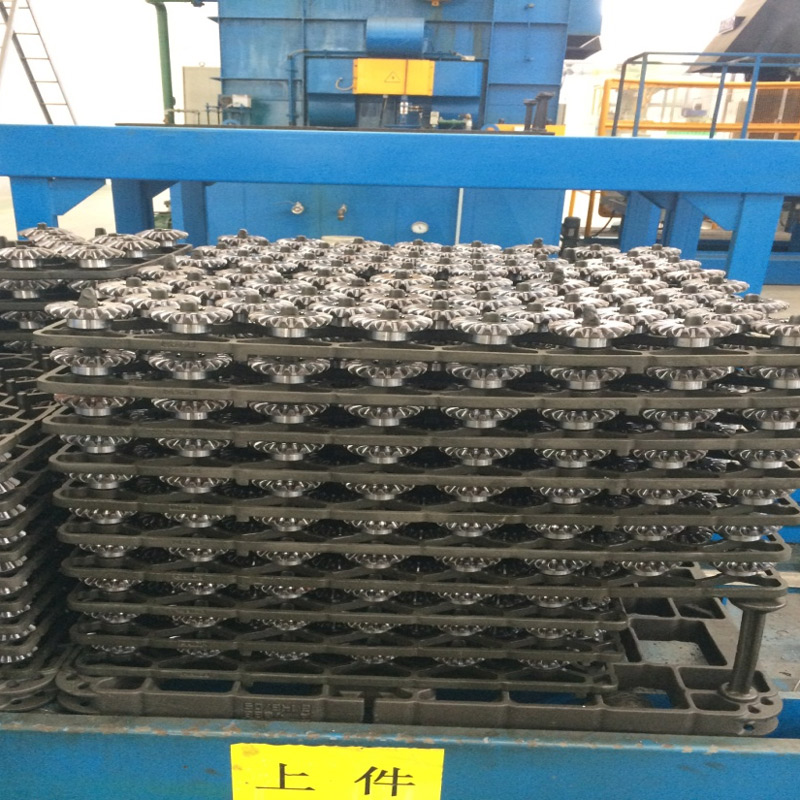
YSK-1000BZ прецизионная линия холодной экструзии с шестернями, полностью автоматическая производственная линия
-
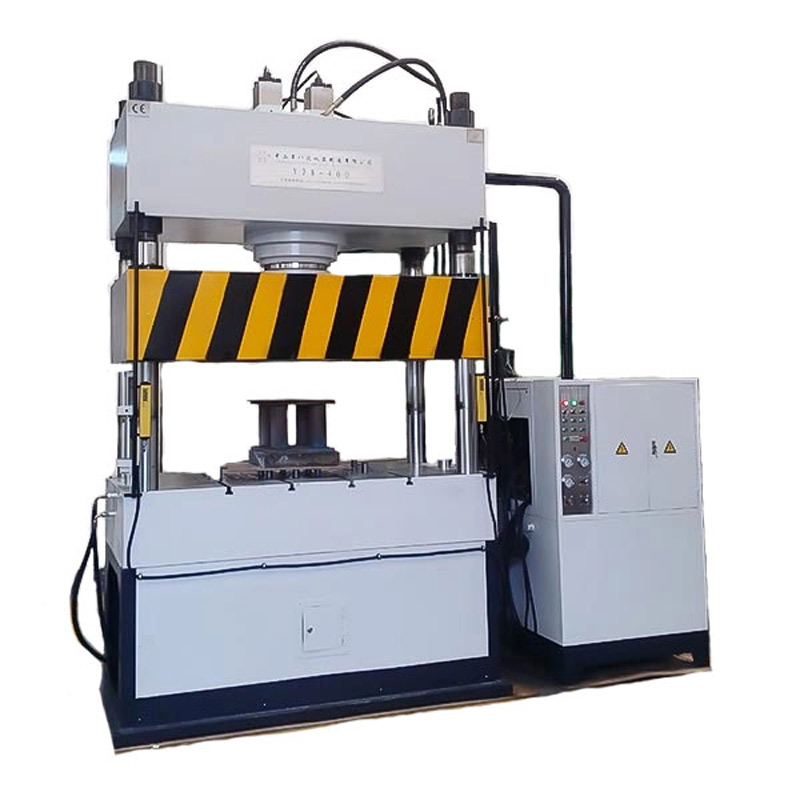
Y28-400 Четырехколонная растяжная машина двойного действия
-
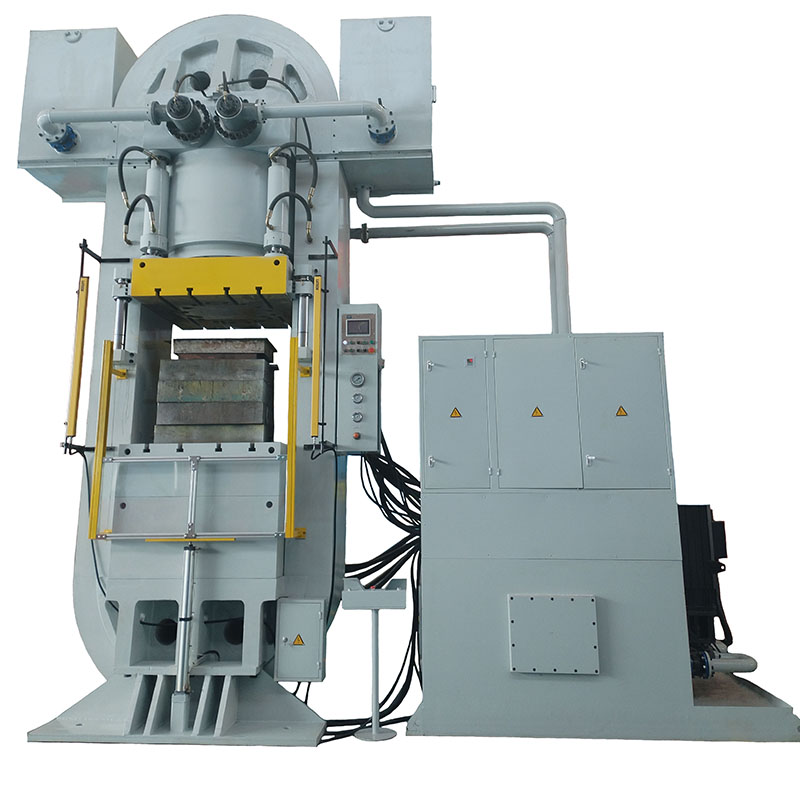
WDR-5000CS Большой гидравлический пресс сверхвысокого давления для намотки стальной проволоки (используется для радиатора на основе меди IGBT)
-
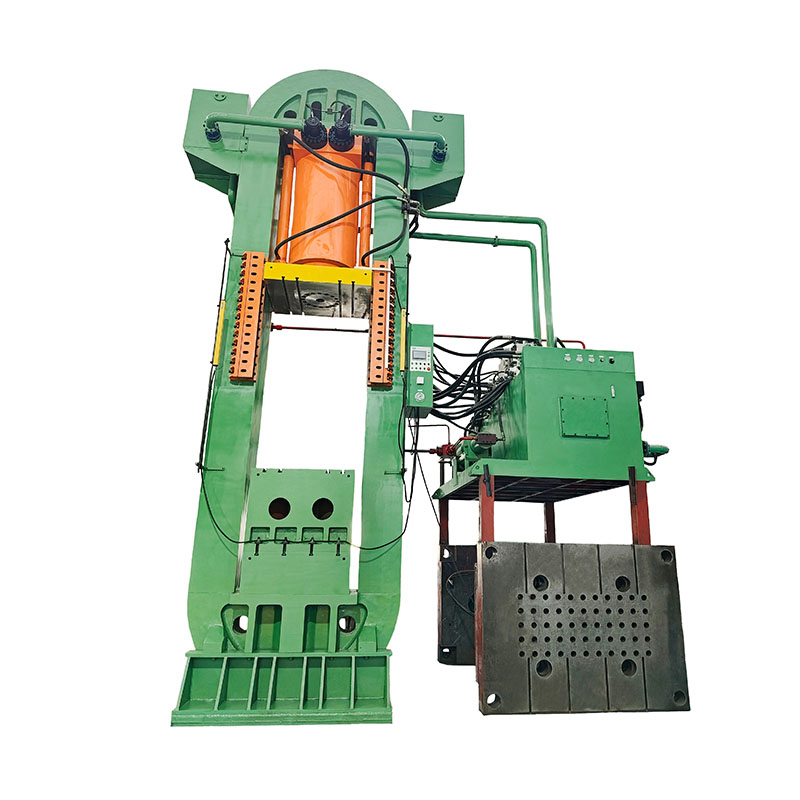
Гидравлический пресс с ЧПУ, сверхвысокого давления, сервоуправляемый, высокоточный WDR-2000CS
-
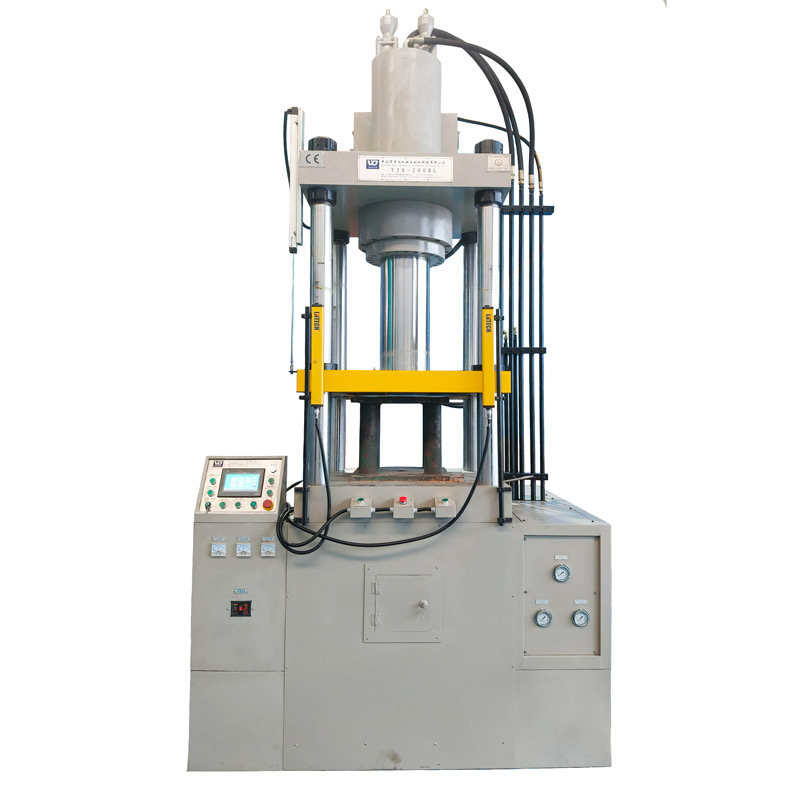
Y28-200BL
-
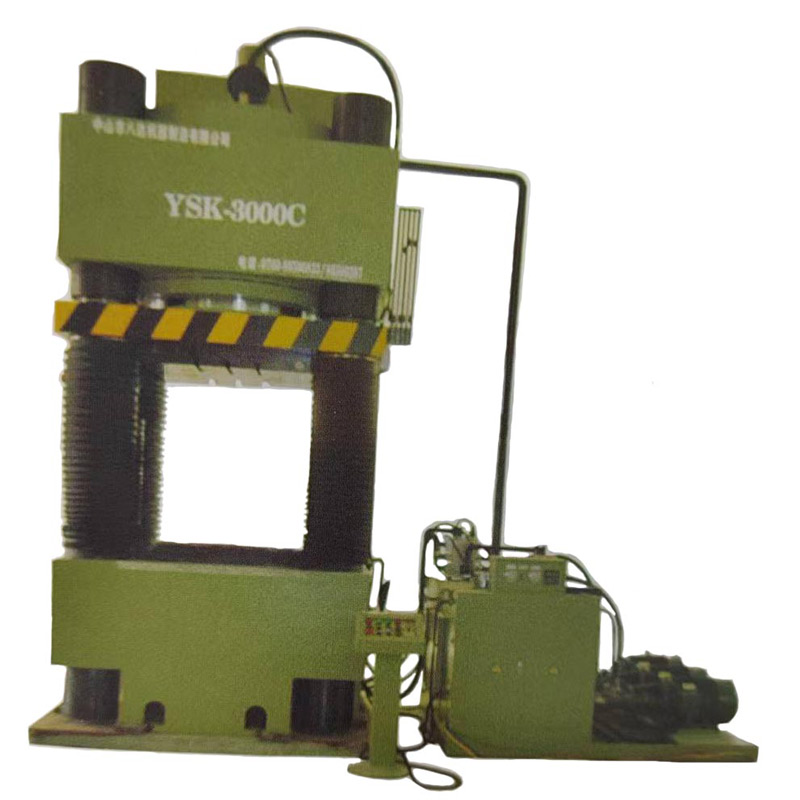
YSK-3000C
-
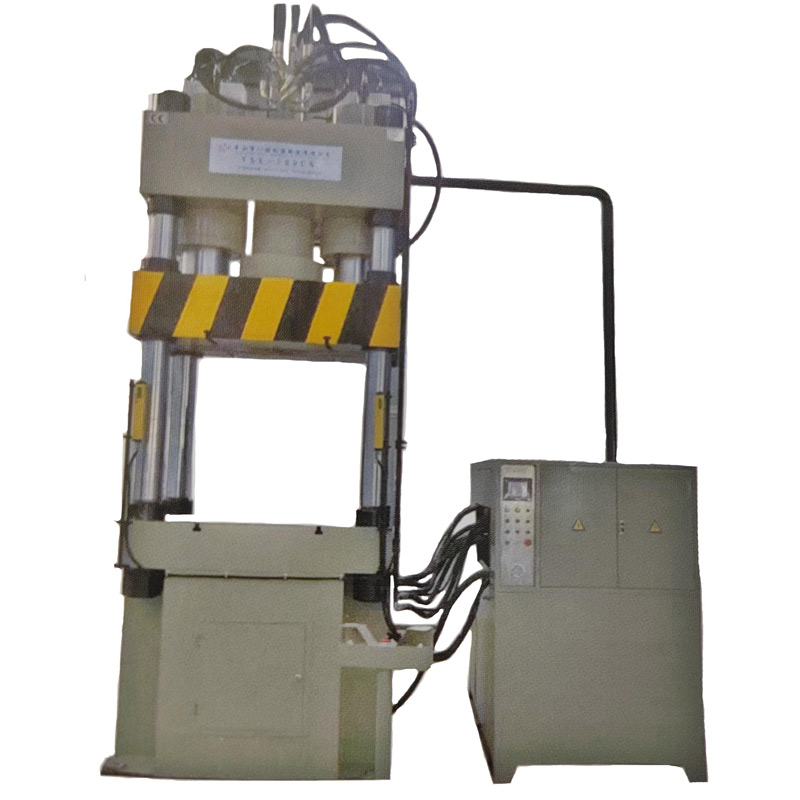
YSM-700CS Четырехколонный гидравлический пресс с ЧПУ и сервоприводом
-
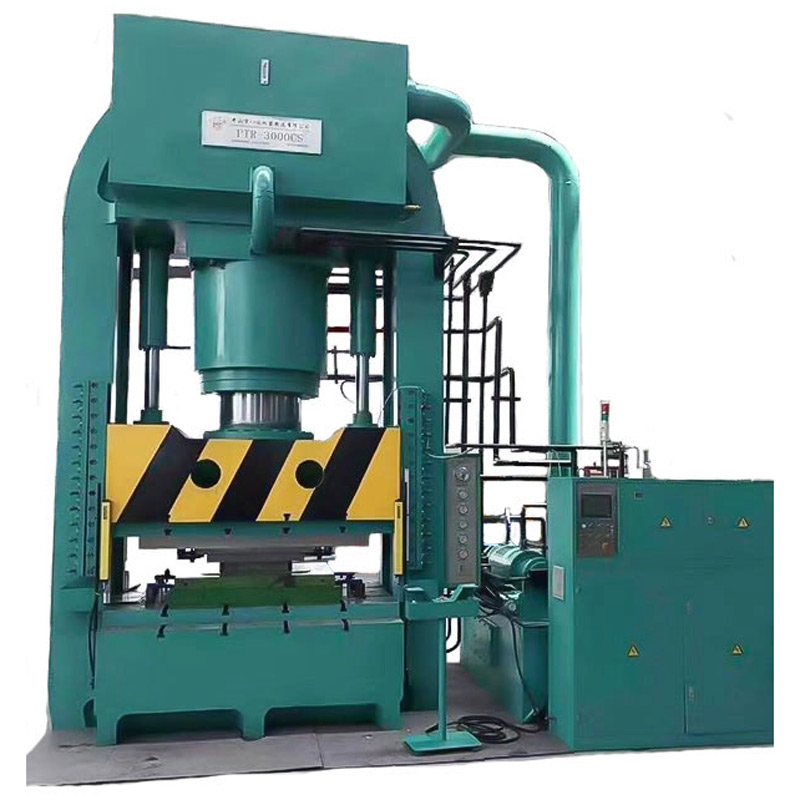
WDR-30000CS
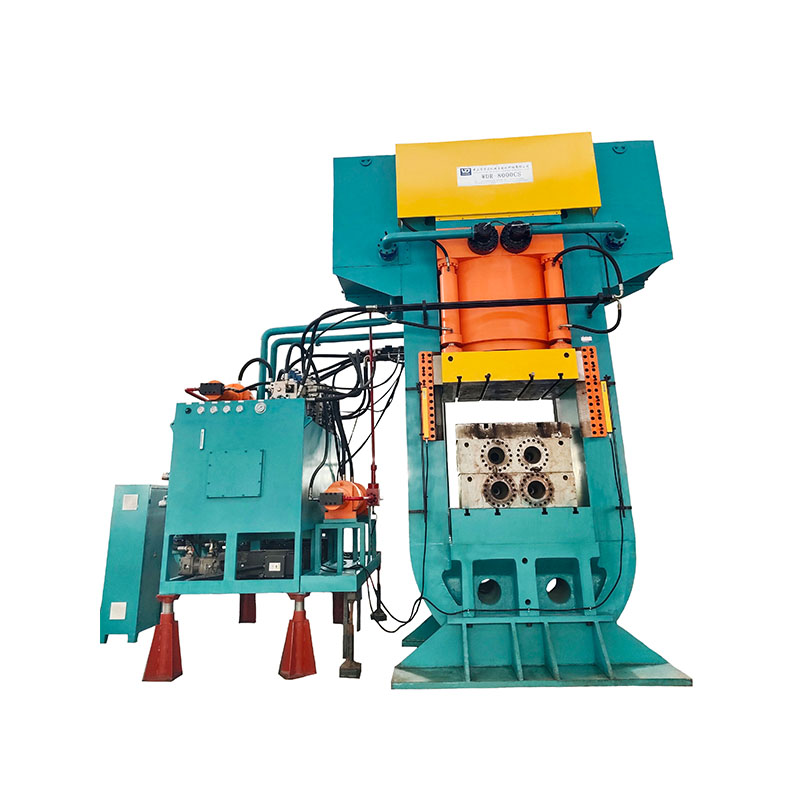
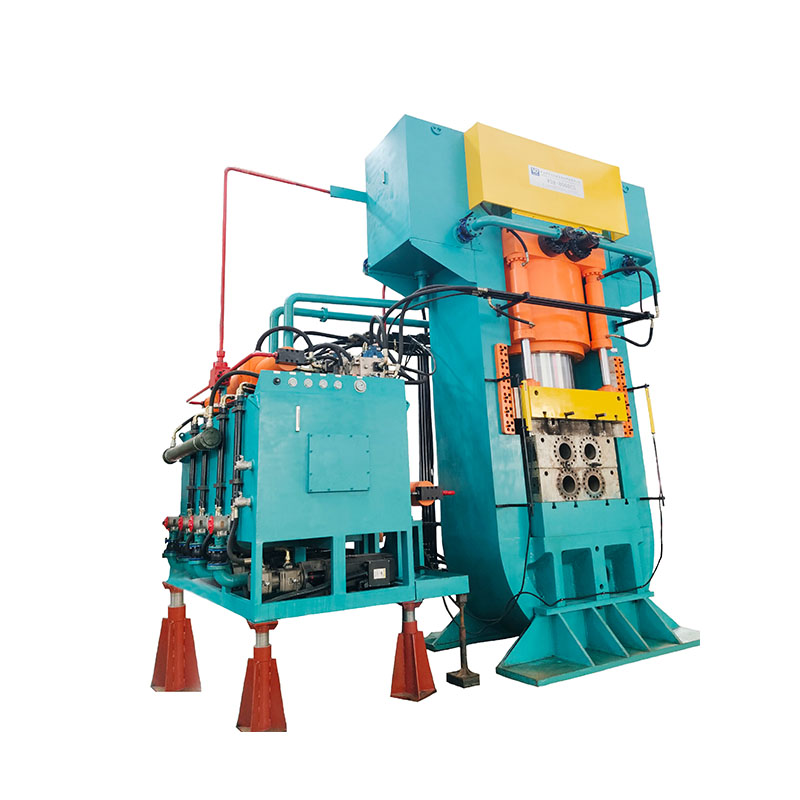
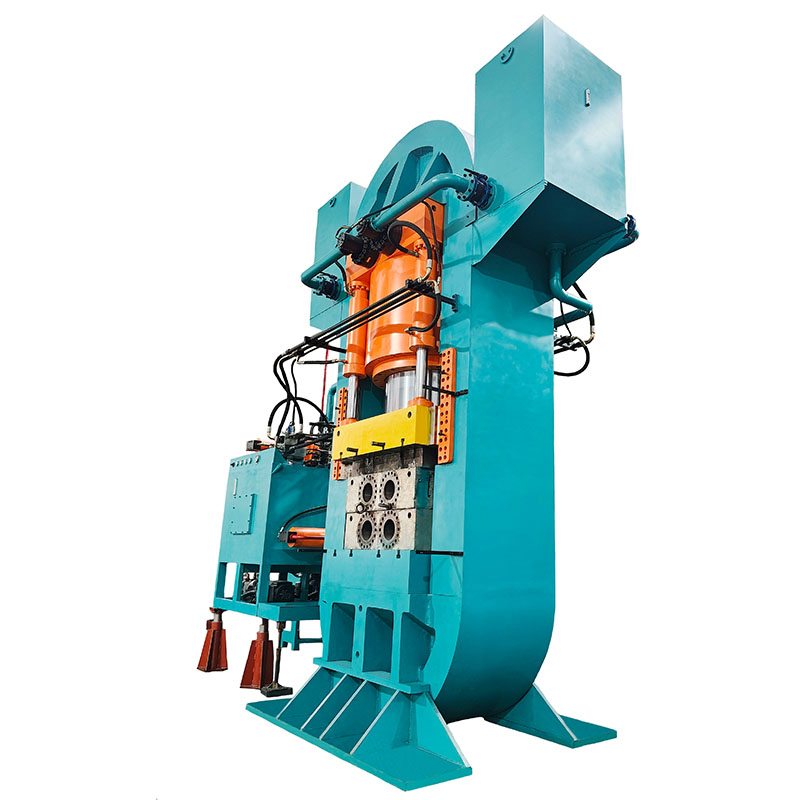
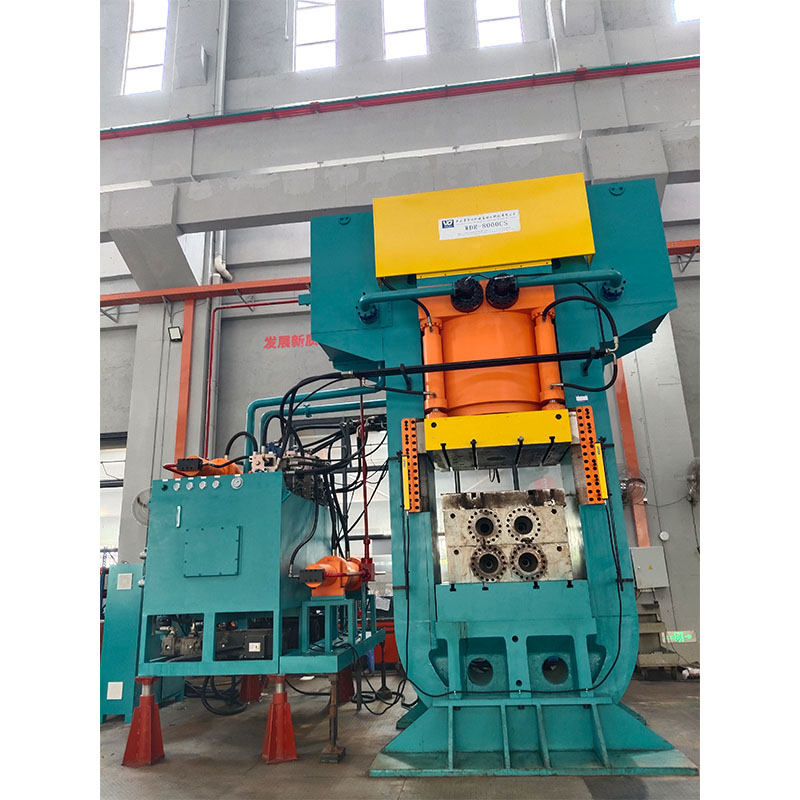
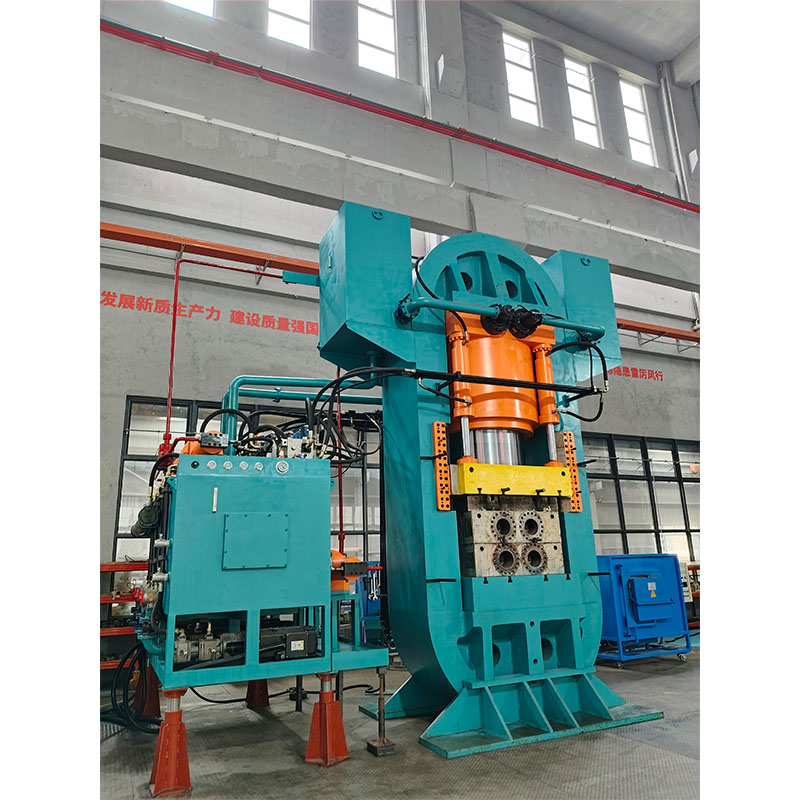
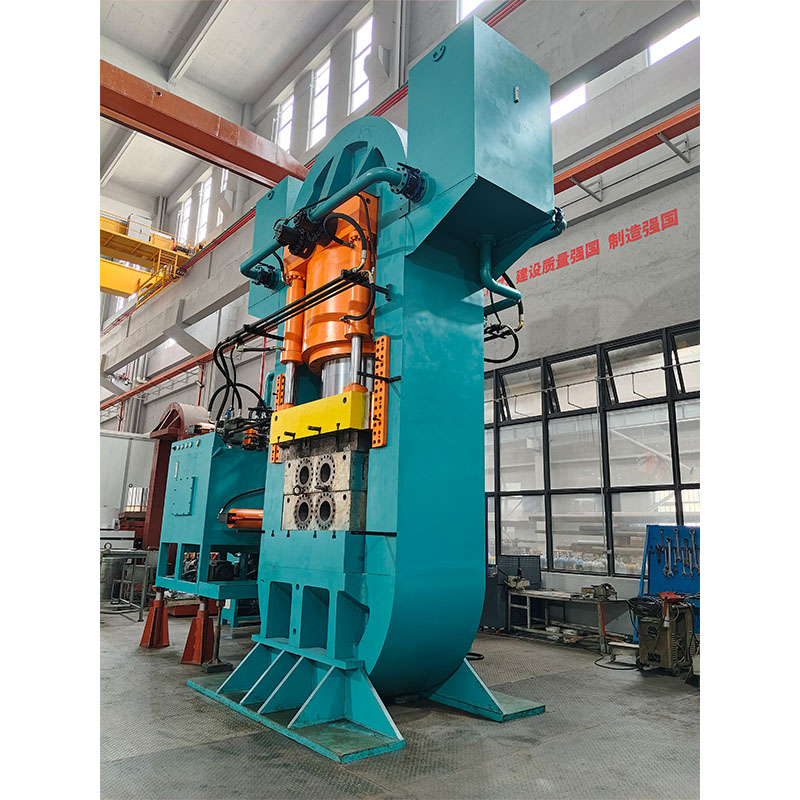
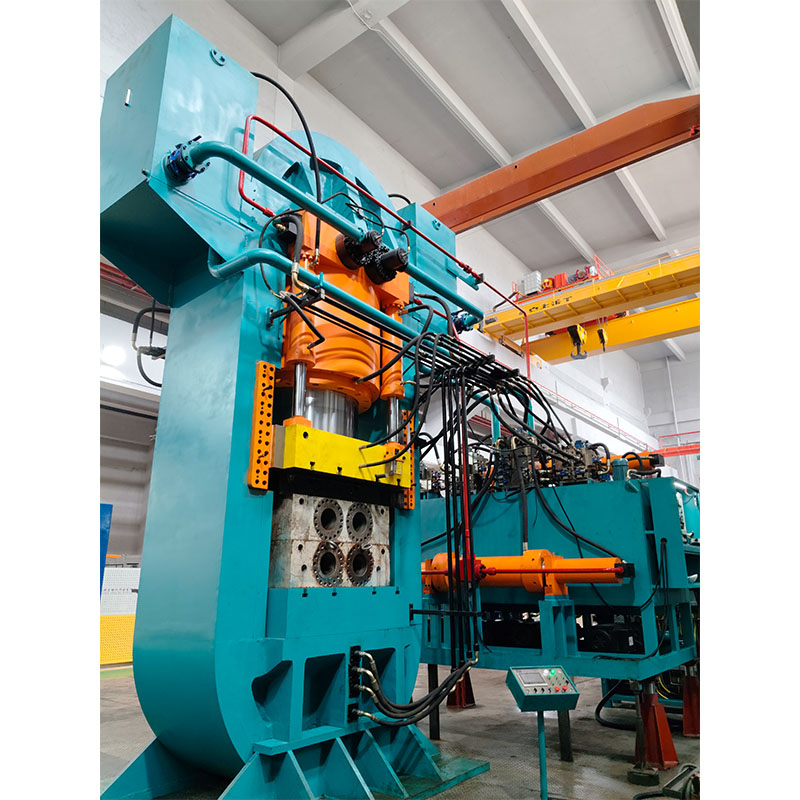
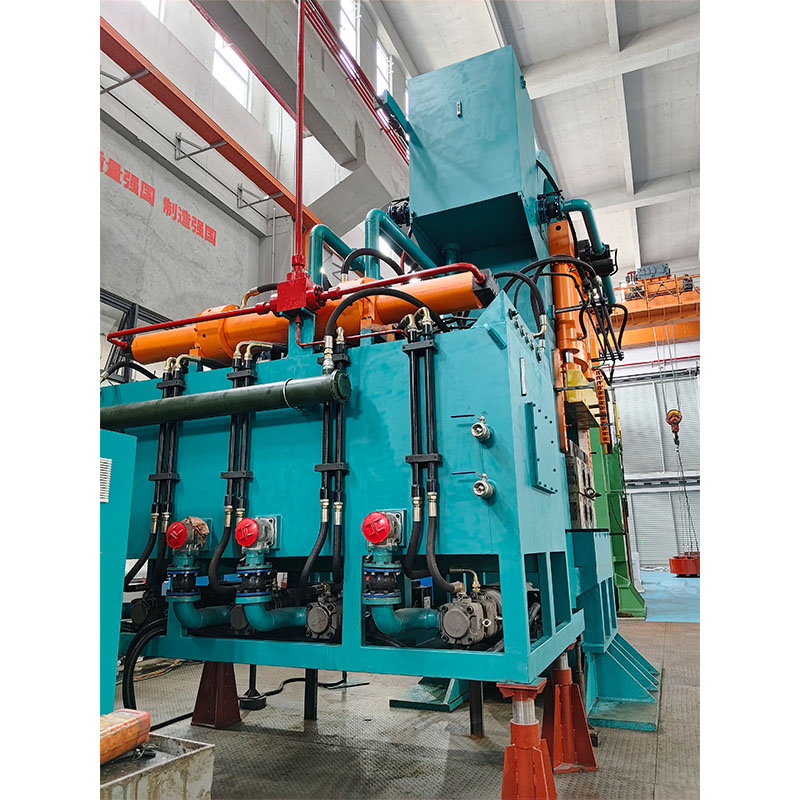
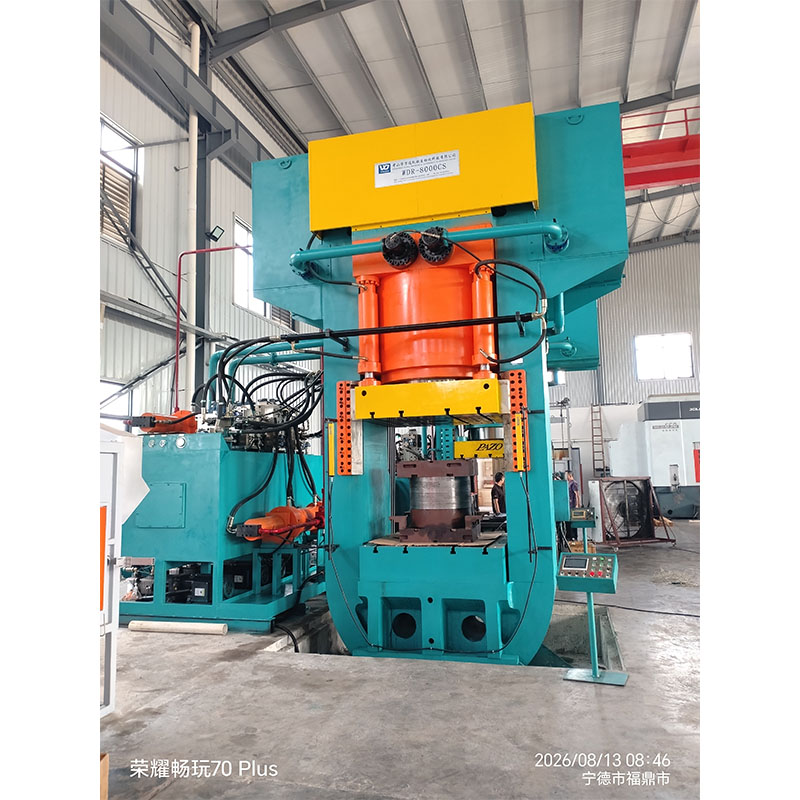
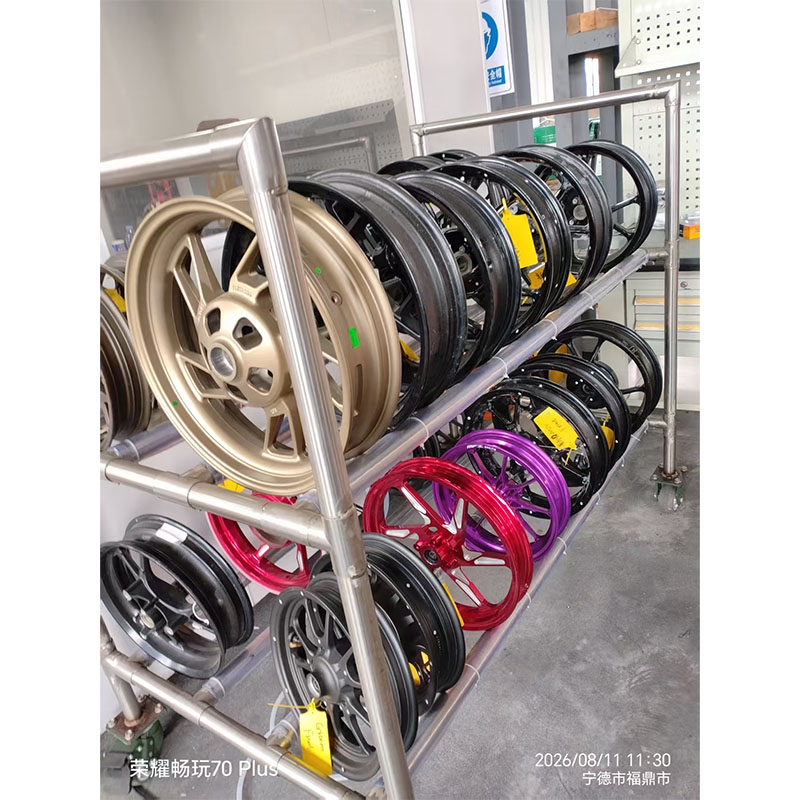
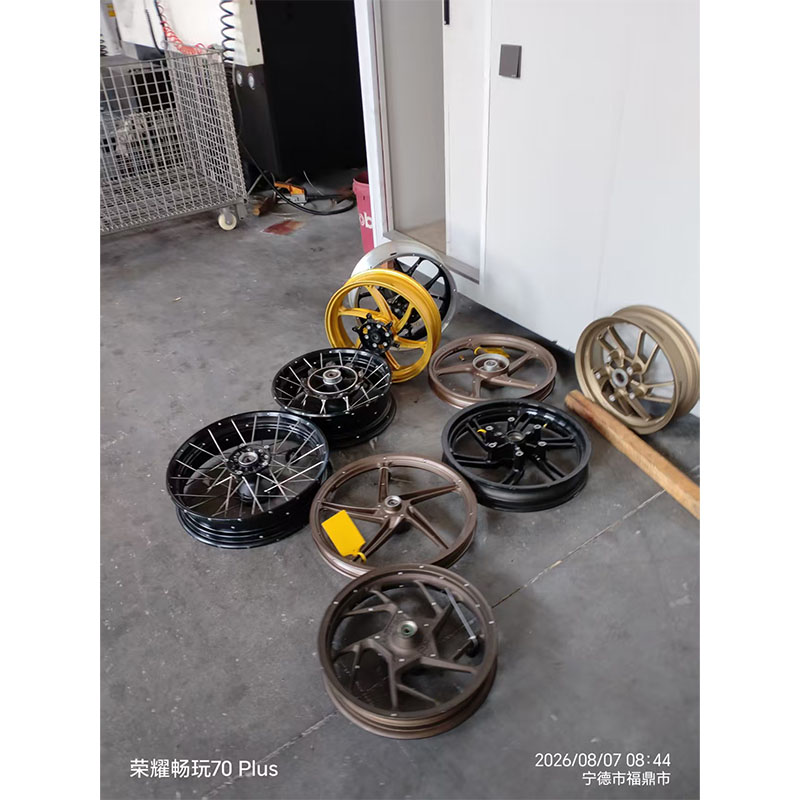
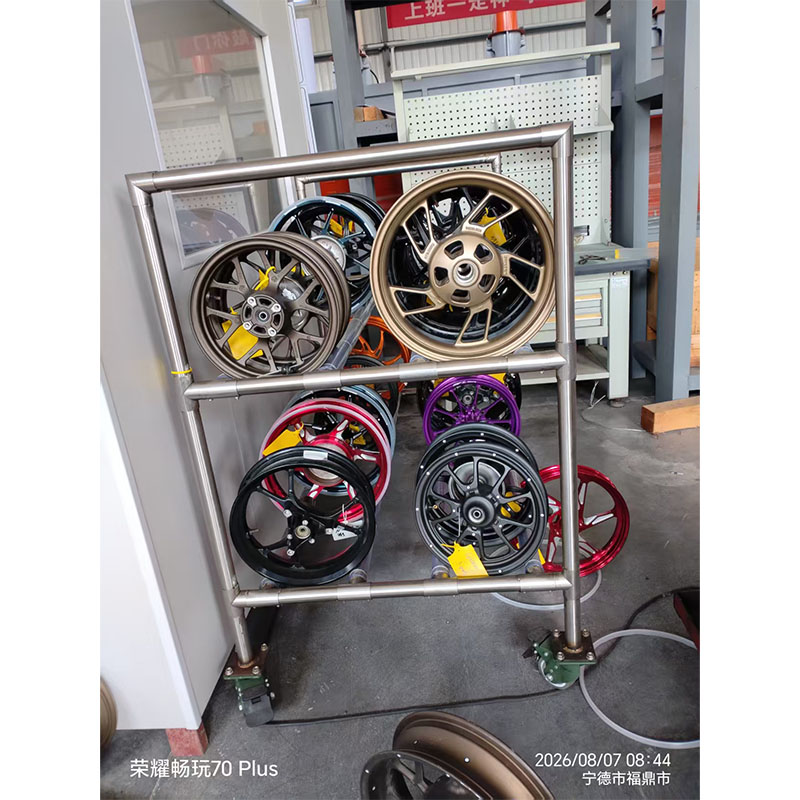
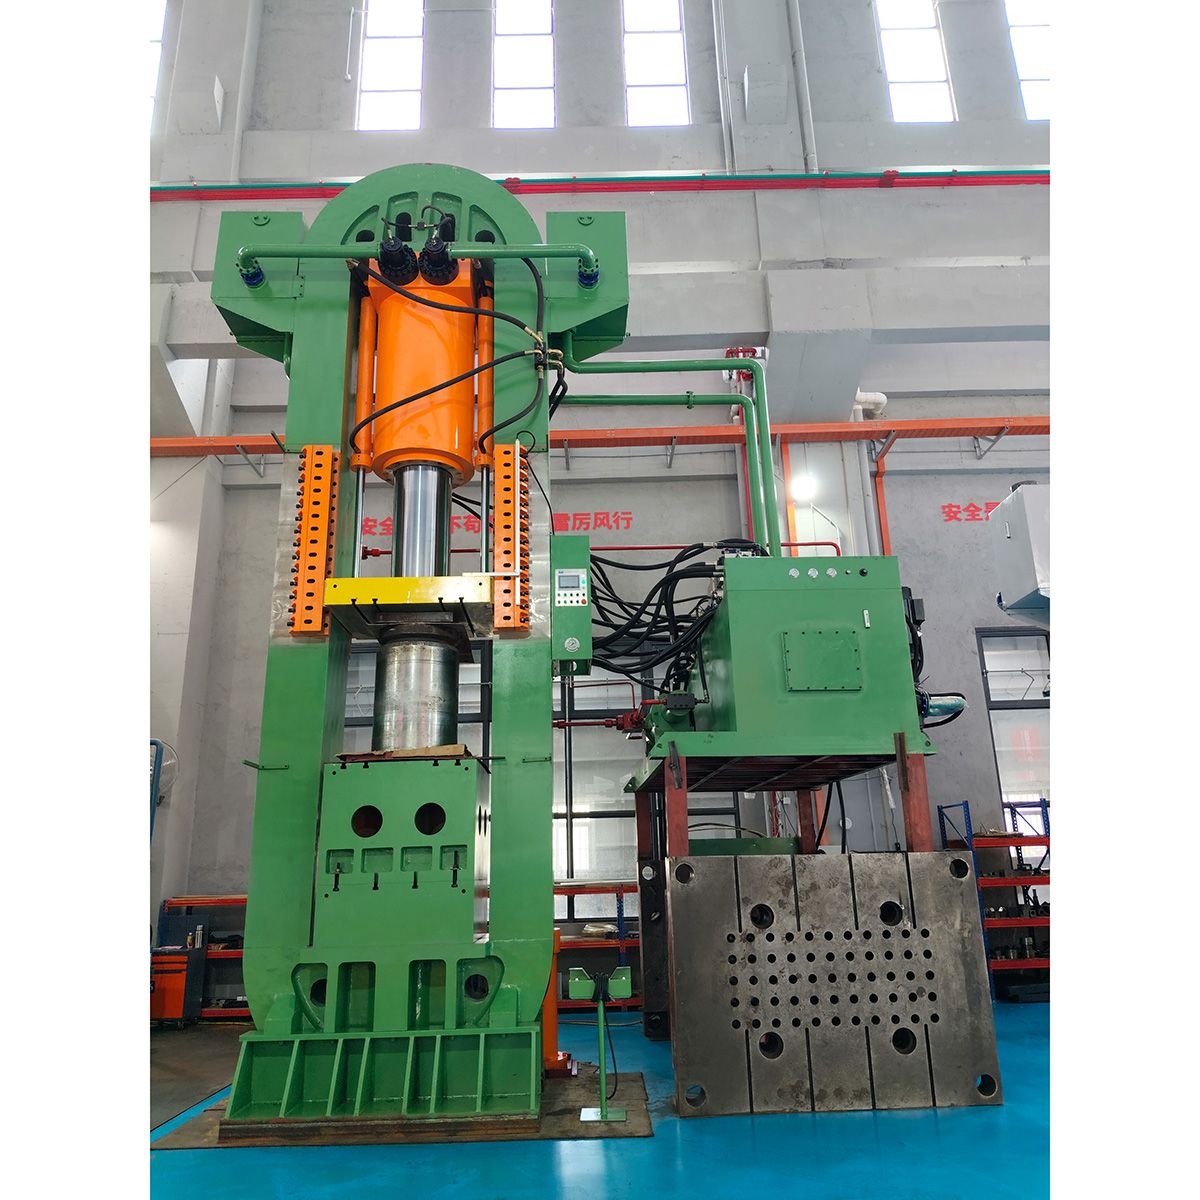
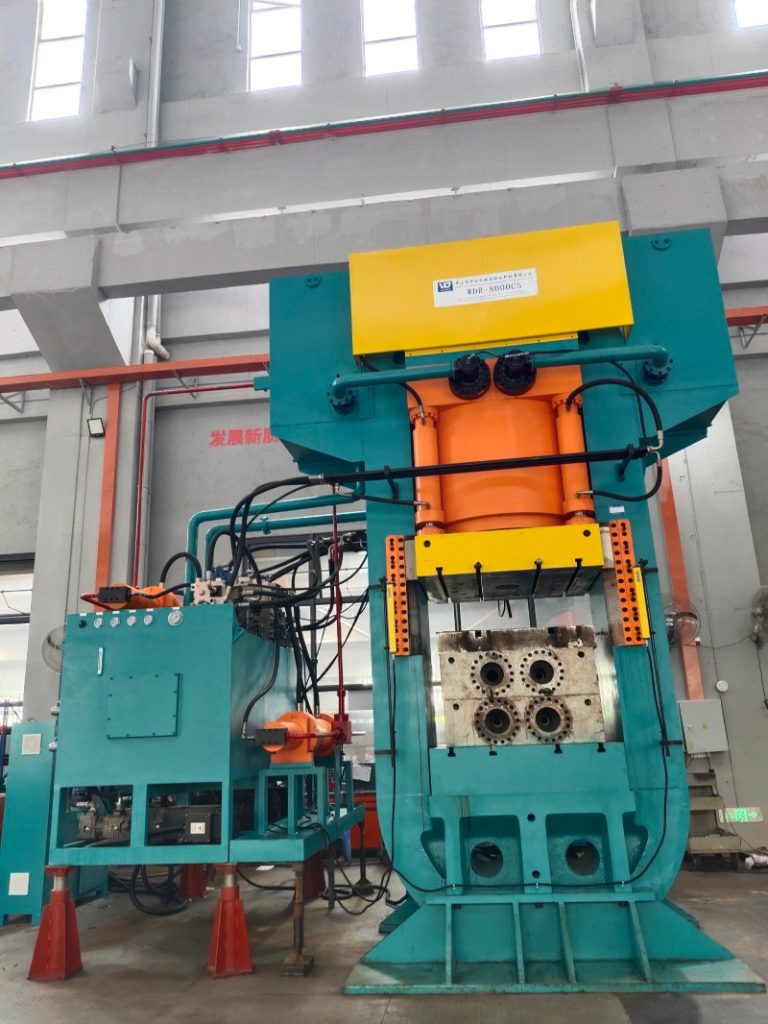
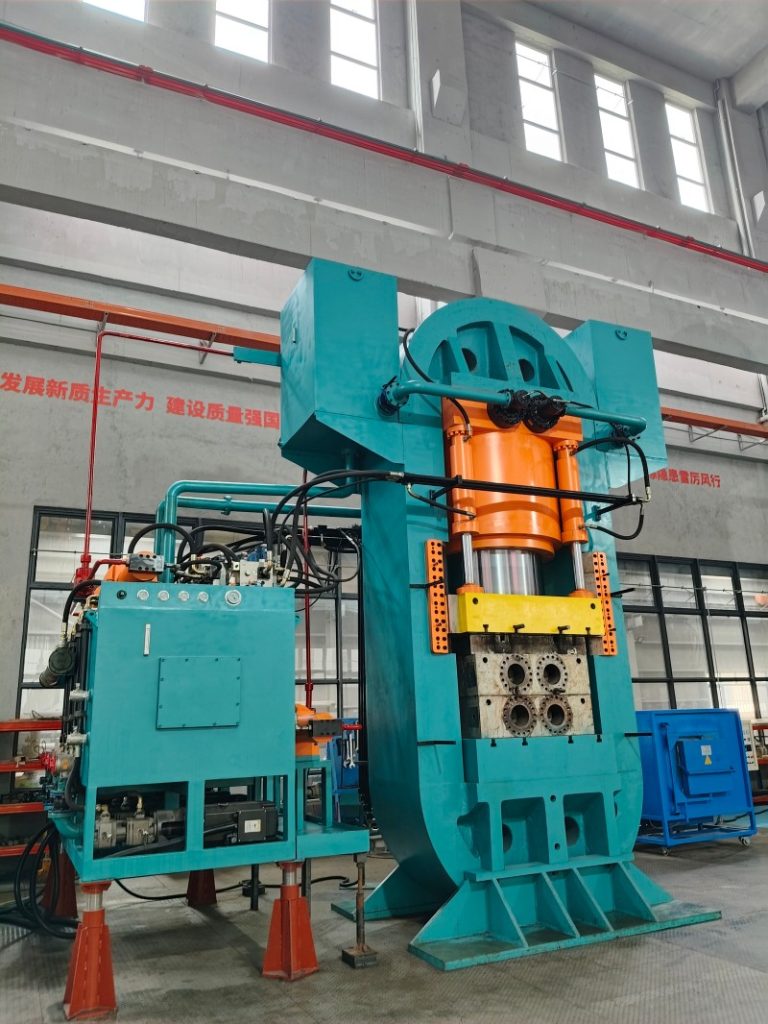
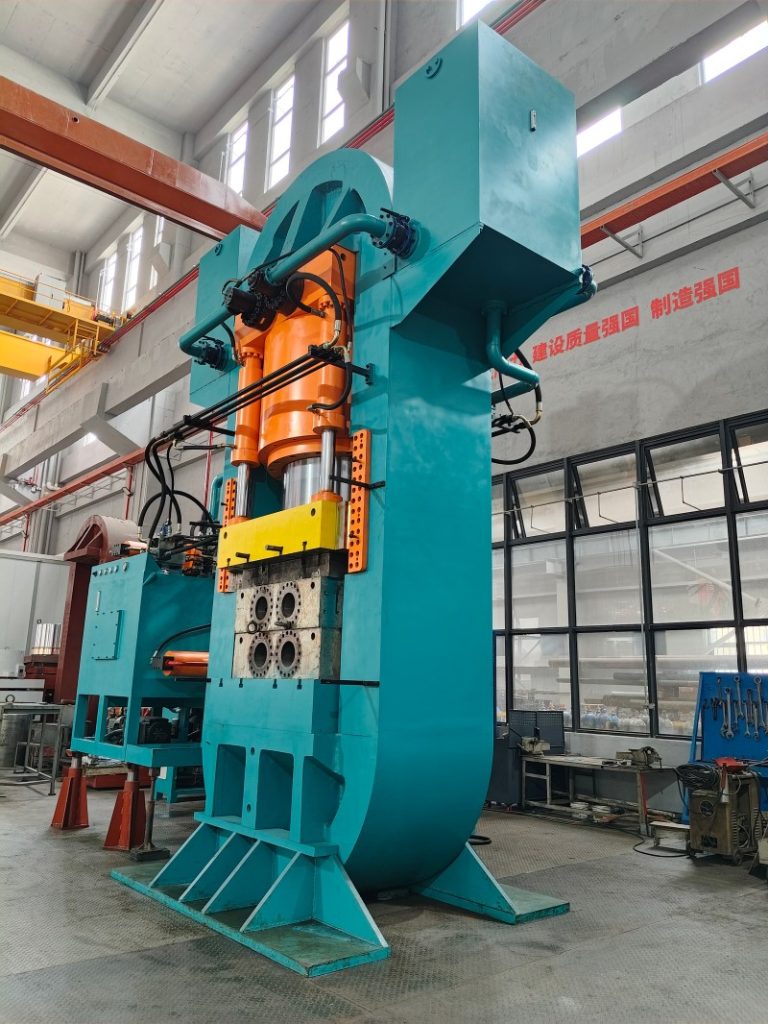
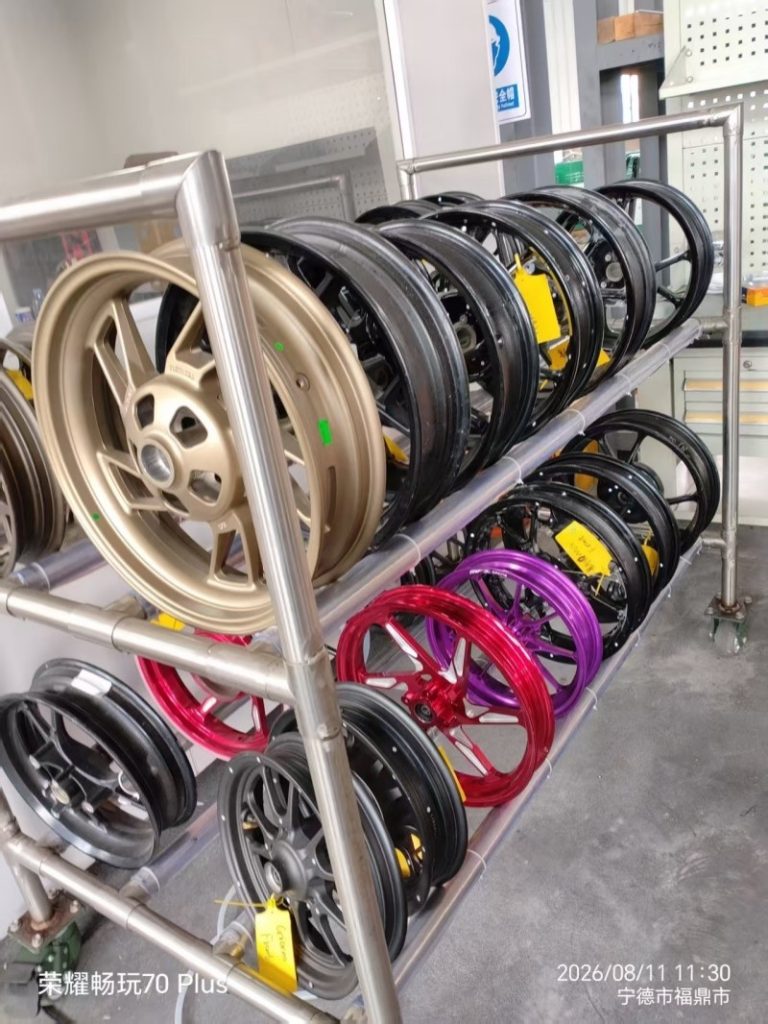
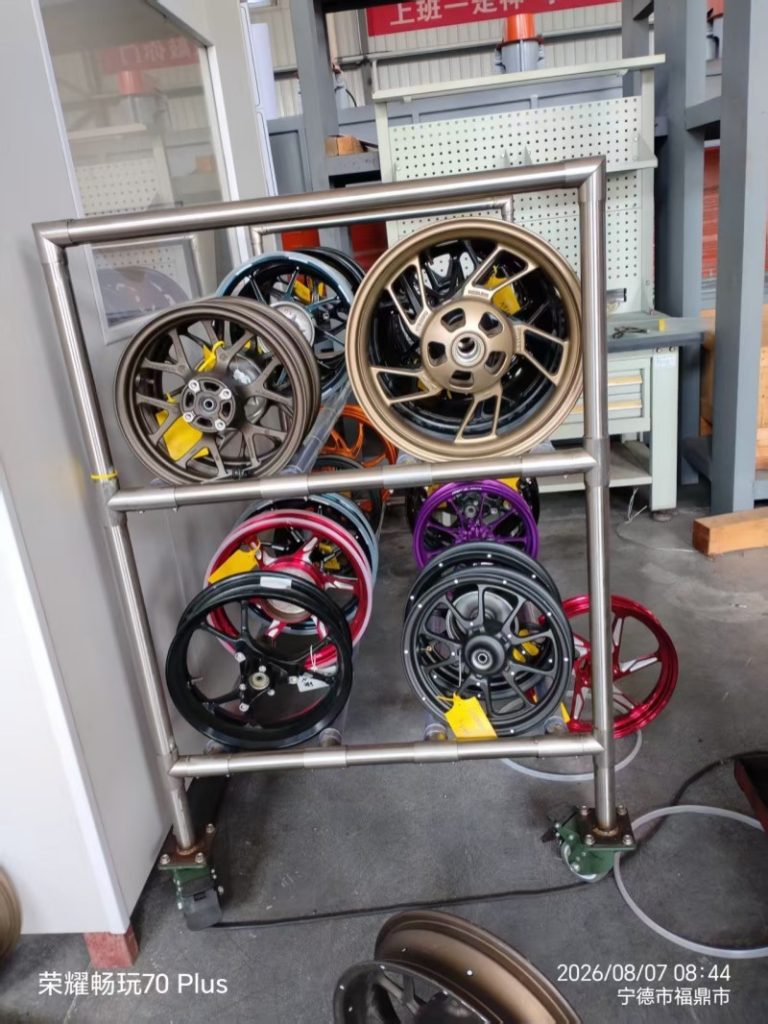
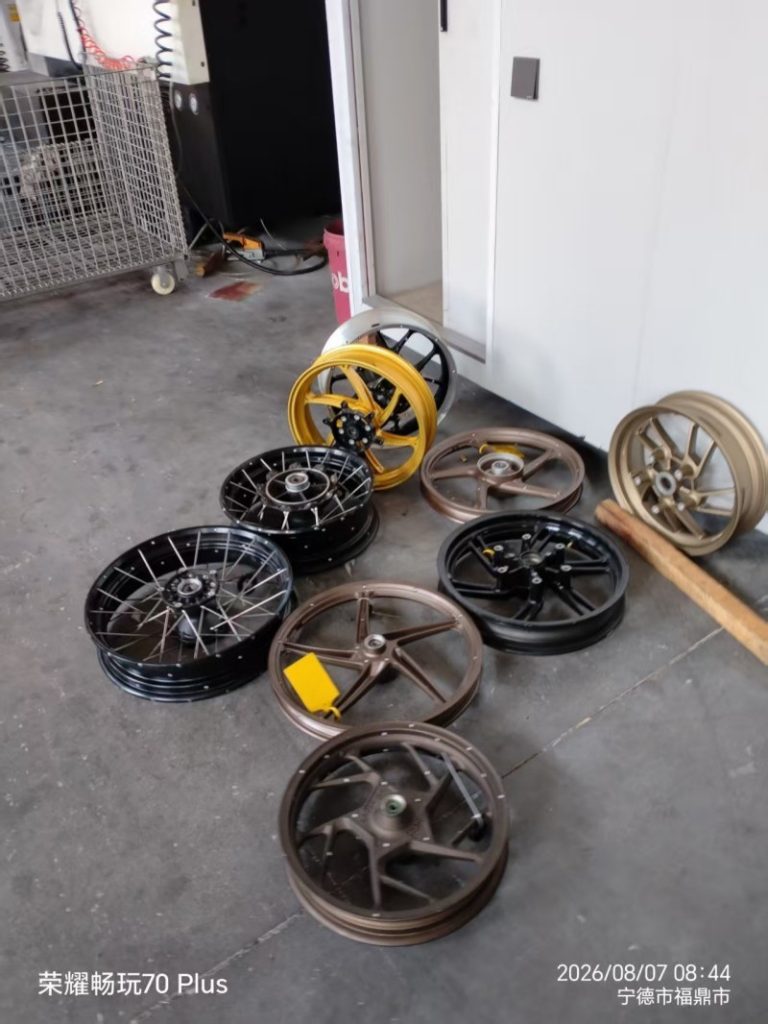
Гидравлический пресс с намоткой стальной проволоки WDR-8000CS для ковки и формования мотоциклетных колёсных дисков
Данный пресс предназначен для прецизионной горячей и холодной штамповки (ковки), глубокой вытяжки, а также горячего и холодного выдавливания изделий из различных сплавов, включая углеродистую и нержавеющую сталь, медь, алюминий, магний, титан и никель.
Описание
маркер
Назначение, характеристики и условия эксплуатации оборудования
1.1. Назначение и характеристики оборудования:
1.1.1. Данный пресс предназначен для прецизионной горячей и холодной штамповки (ковки), глубокой вытяжки, а также горячего и холодного выдавливания изделий из различных сплавов, включая углеродистую и нержавеющую сталь, медь, алюминий, магний, титан и никель. Оборудование также позволяет выполнять операции точной вырубки, пробивки отверстий, гибки и отбортовки деталей из металла и пластика, а также правку и выравнивание крупногабаритных конструктивных элементов. Пресс широко применяется в таких отраслях, как оборонная промышленность, авиация и аэрокосмическая отрасль, энергетика (в т.ч. возобновляемая и фотоэлектрическая), производство бытовой техники, авто- и мотокомпонентов, а также метизное производство.
1.1.2. Пресс оснащен независимыми системами гидравлического и электрического управления, поддерживающими три режима работы: ручная настройка, полуавтоматический и автоматический. В каждом режиме предусмотрены два метода прессования: с точным контролем хода (по положению) и с точным контролем усилия.
1.1.3. В конструкции пресса используется технология намотки стальной проволоки, рассчитанная на сверхвысокое давление, что позволяет существенно уменьшить массу и габариты оборудования, снизить затраты на материалы, занимаемую производственную площадь, а также расходы на транспортировку и монтаж. Для увеличения срока службы уплотнения главного цилиндра выполнены с применением передовых международных технологий (композитные уплотнения или металлические расширительные кольца). Для обеспечения высокой прочности и жесткости ползун и рабочий стол изготовлены из утолщенных поковок (сталь марок 45 или 50) или цельных стальных плит и прошли термическую обработку (закалку и отпуск), что повышает стойкость к усилиям выдавливания и предотвращает деформацию при прессовании деталей малого размера. Для ускоренного перемещения вниз в процессе работы применяется технология предварительного наполнения (преднаполнения), что повышает производительность и снижает энергопотребление. Прецизионная четырехколонная система направляющих гарантирует высокую точность движения ползуна, а гидравлическая система с сервоуправлением обеспечивает значительную экономию энергии и снижение уровня шума при работе.
1.2. Условия эксплуатации:
Температура окружающей среды: 0–55°C; Относительная влажность: ≤85%; Напряжение питания: 380 В ±5%, 50 Гц; Высота над уровнем моря: ≤1500 м; Рабочая жидкость гидросистемы: противоизносное гидравлическое масло класса вязкости 68 (ISO VG 68).
Основные технические параметры
| № | Наименование | Единица измерения | Параметры | |
| 1 | Давление в главном цилиндре | кН | 80000(Регулируемый) | |
| 2 | Рабочее гидравлическое давление | МПа | 80/18 | |
| 3 | Ход ползуна | мм | 600(Регулируемый) | |
| 4 | Максимальное расстояние между столом и ползуном | мм | 1400 | |
| 5 | Скорость слайдера | Быстрый спуск | мм/с | 150(Регулируемый) |
| Подавление | мм/с | 15-6(Регулируемый) | ||
| Возврат | мм/с | 150(Регулируемый) | ||
| 6 | Размеры рабочего стола | Слева и справа | мм | 1500 |
| Спереди и сзади | мм | 1500 | ||
| 7 | Усилие выталкивания верхнего подающего цилиндра | кН | 50(Регулируемый) | |
| 8 | Ход выталкивания верхнего подающего цилиндра | мм | 100(Регулируемый; управление задержкой времени с помощью реле времени) | |
| 9 | Усилие выталкивания нижнего подающего цилиндра | кН | 2000(Регулируемый) | |
| 10 | Ход выталкивания нижнего подающего цилиндра | мм | 300(Регулируемый; управление задержкой времени с помощью реле времени) | |
| 11 | Мощность серводвигателя | кВт | 92*4+7.5 | |
связаться с нами
Сопутствующие популярные продукты
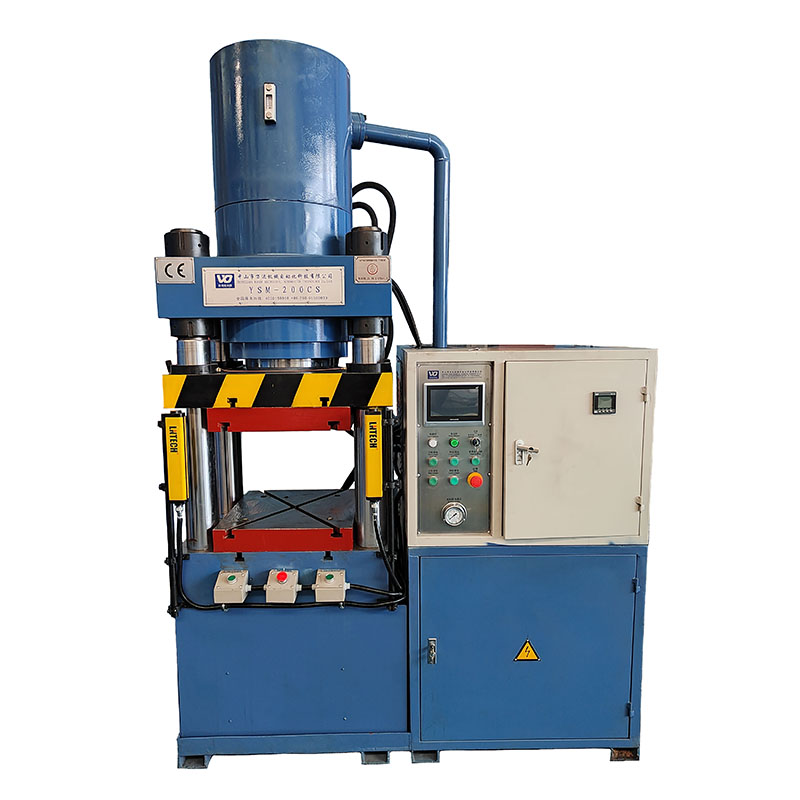
YSM-200CS(прессование и формовка труб с электрическим нагревом) Прецизионный гидравлический пресс с ЧПУ и сервоприводом
Машины серии YSM-CS подходят для прокатки, штамповки, формовки металлических листов и неглубокой ...
Гидравлический пресс горячей штамповки с ЧПУ и сервоприводом для гольф-головок YSM-100RS
описывать: Основные технические параметры: НОМЕР Артикул Единица измерения Характе...
Четырехстоечный гидравлический пресс YSK-100C
Основные технические параметры № Наименование Единица измерения Характеристики 1 Давление в ...
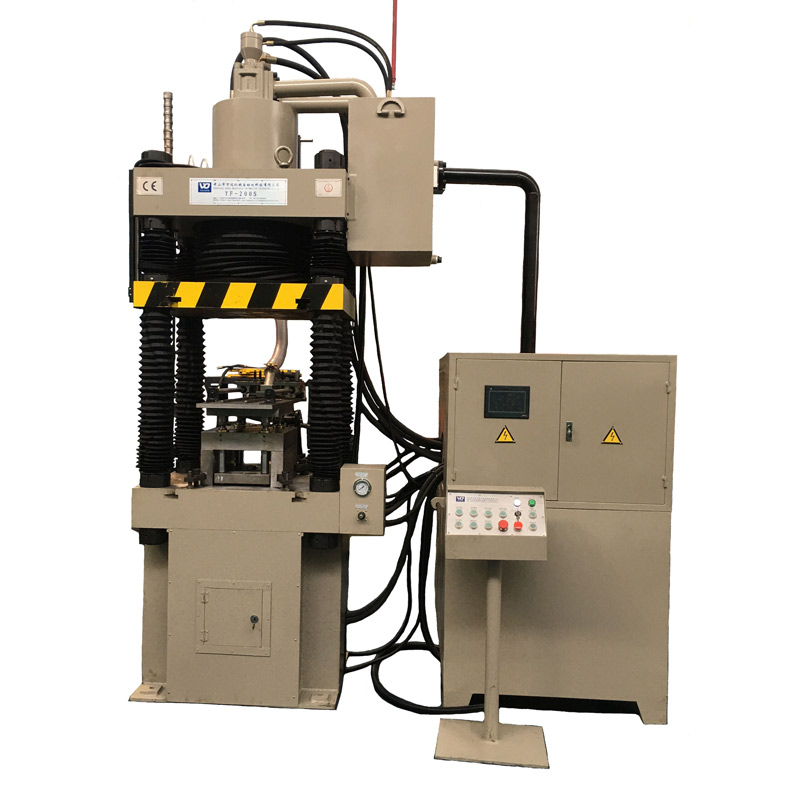
YF-200S Гидравлический пресс для формования порошка
Назначение: Четырехколонный порошковый гидравлический пресс серии YF подходит для прессования и ф...
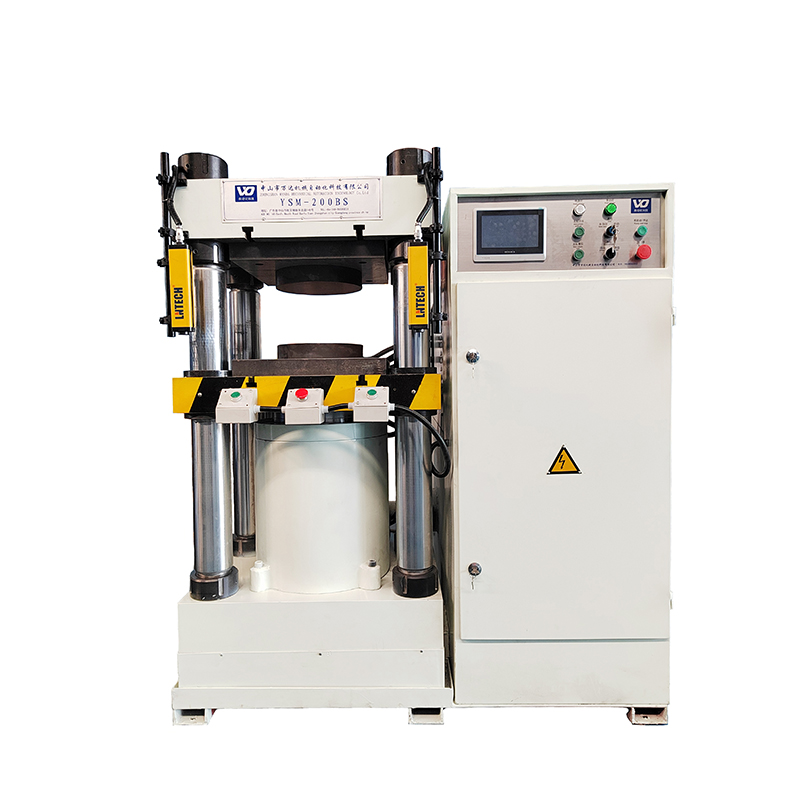
YSM-200BS Четырехколонный гидравлический пресс для прецизионного прессования и формовки золота и серебра
Машины серии YSM-BS подходят для прокатки, тиснения, формовки металлических листов и неглубокой в...
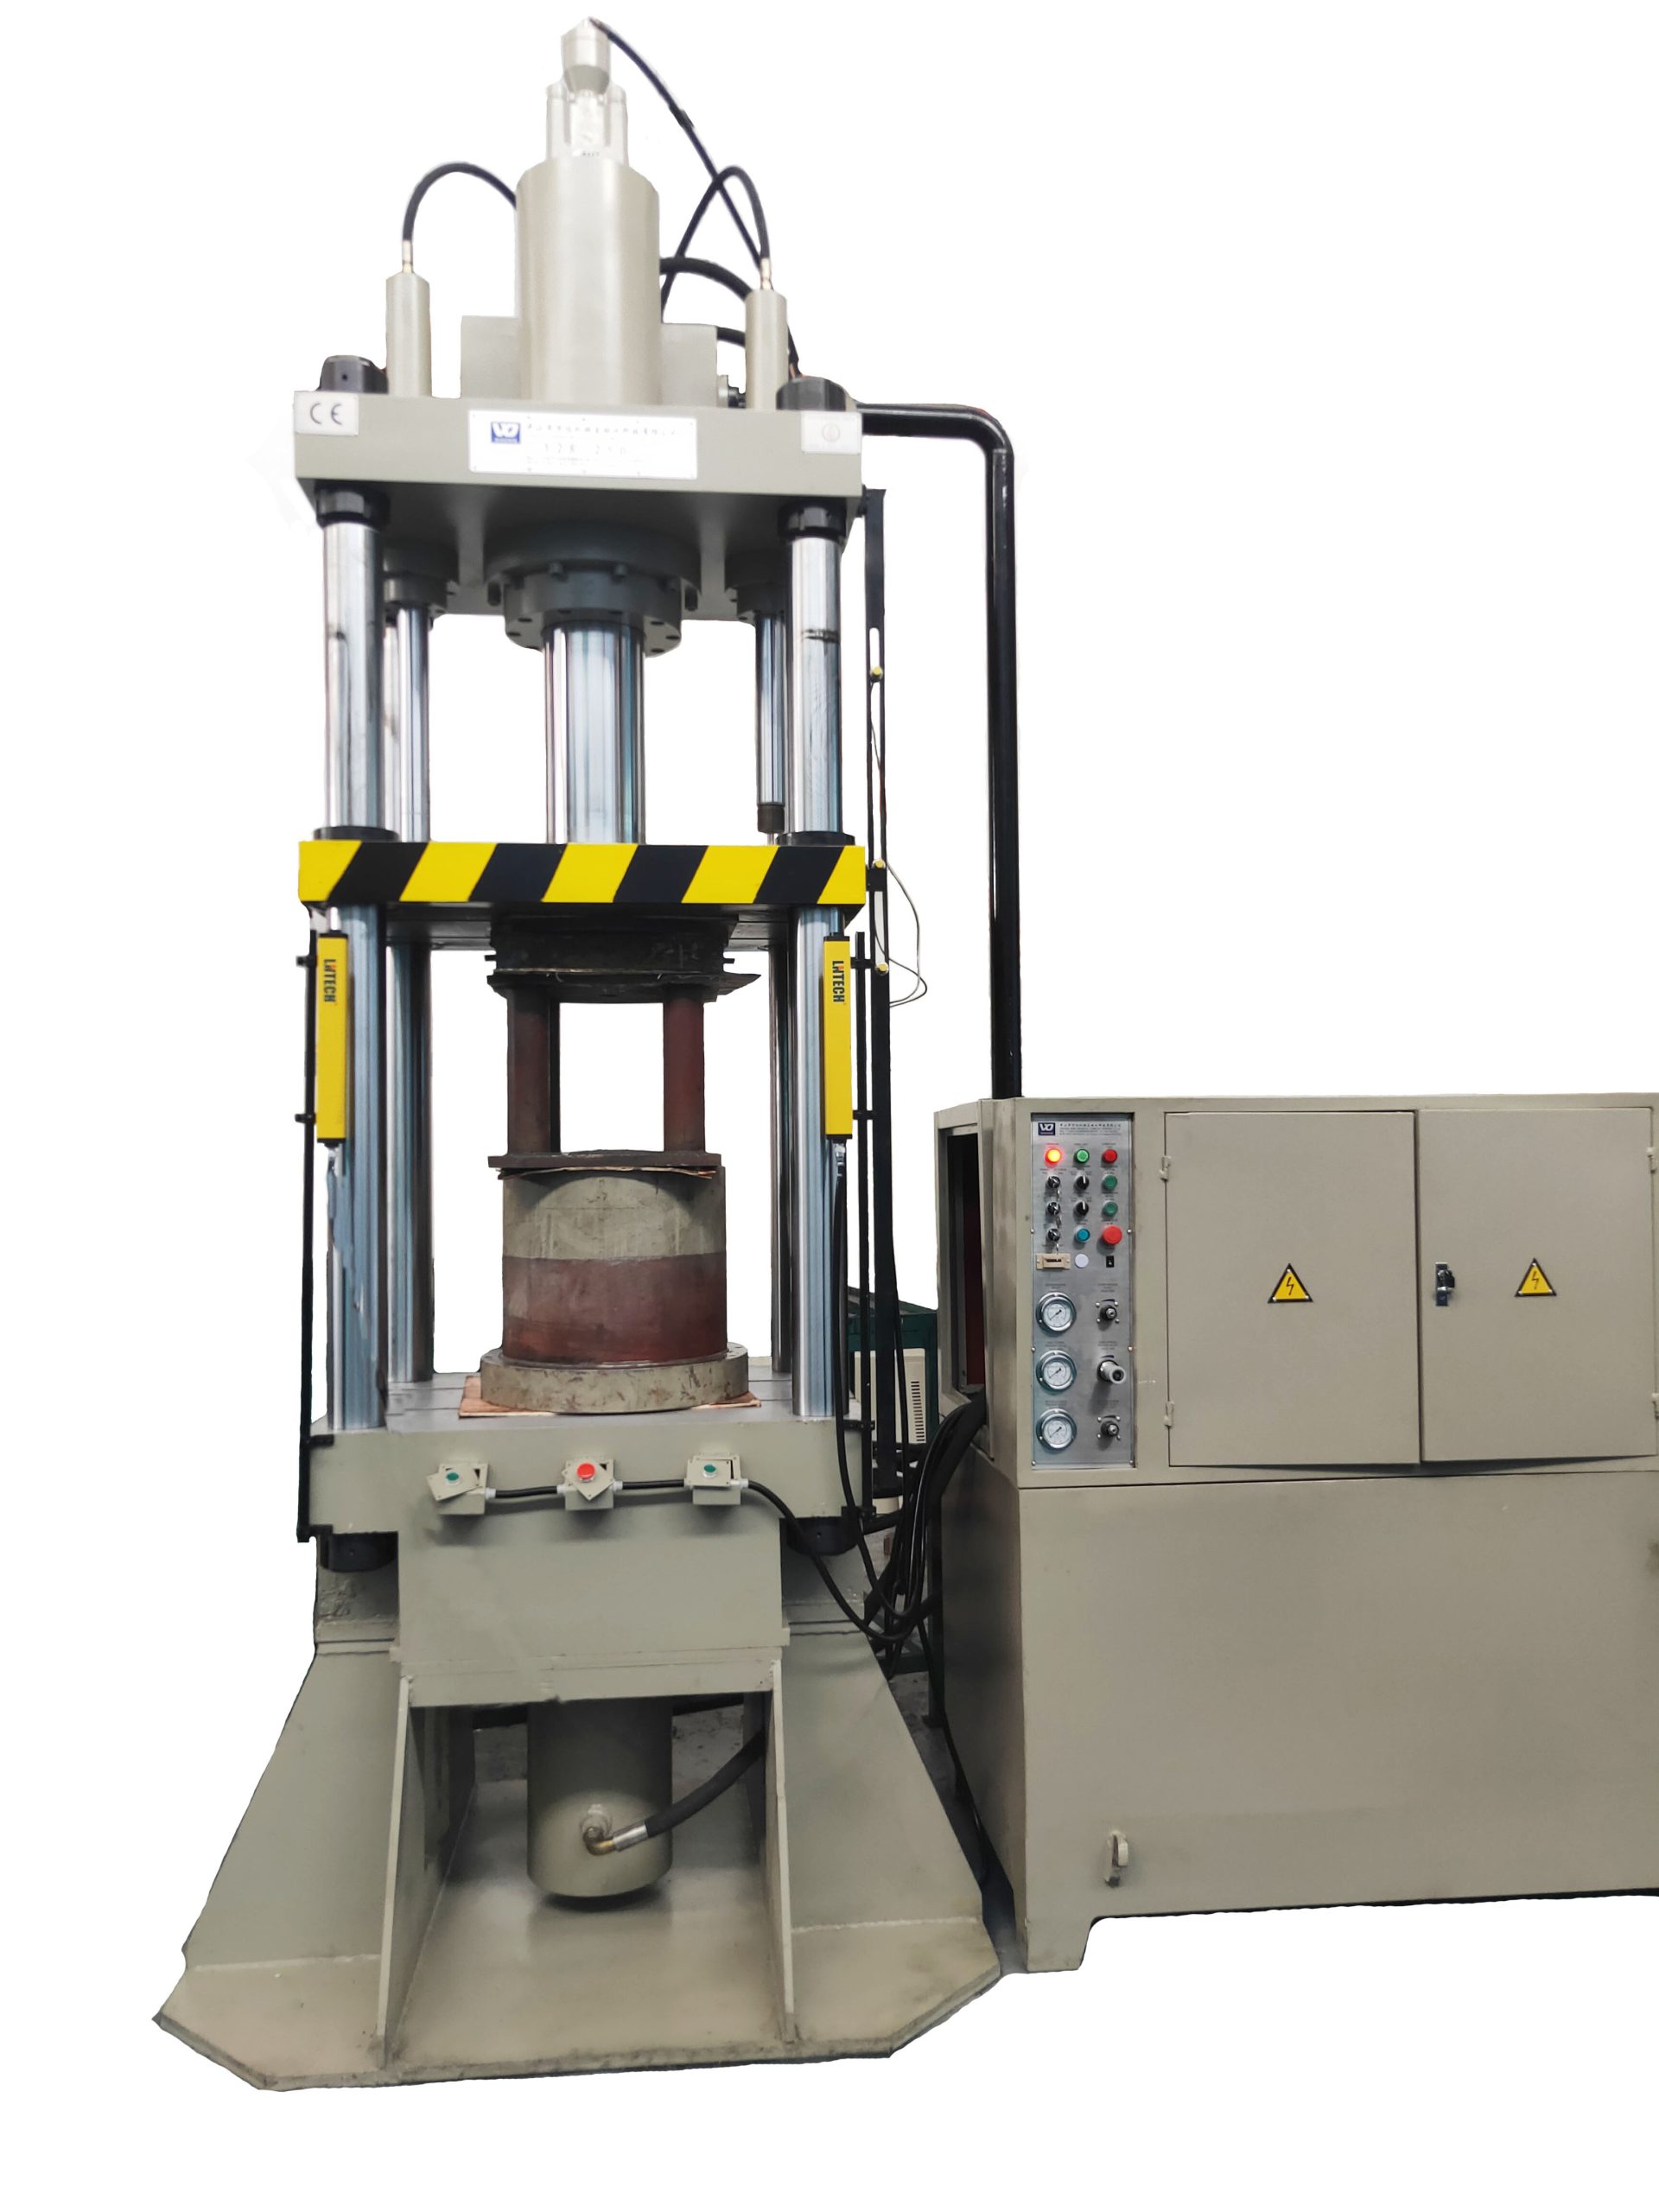
Y28-250 Четырехколонная растяжная машина двойного действия (формование огнетушителей)
Вытяжная машина двойного действия Y28-250 используется в процессе вытягивания огнетушителей. ...
Прецизионный гидравлический пресс с ЧПУ с сервоприводом YSM-630KS рамного типа
Использование машины, условия труда и действия. 1.Эта машина подходит для гибки, штамповки, выруб...
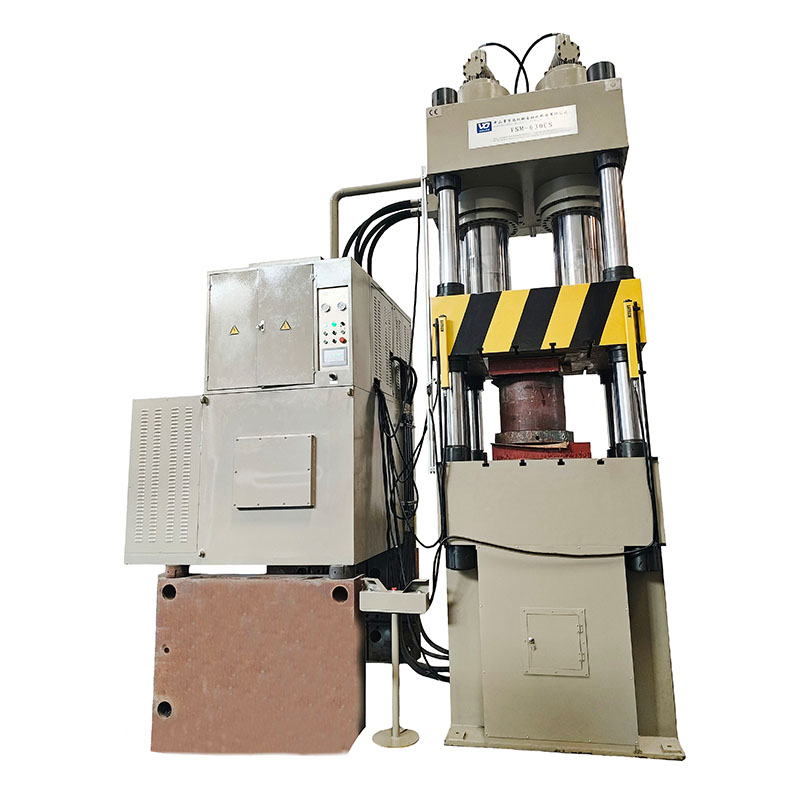
Четырехстоечный высокоточный серво гидравлический пресс с ЧПУ YSM-630CS
Данный пресс предназначен для выполнения операций прецизионной холодной штамповки, вырубки, пробивки, глубокой вытяжки, чеканки, формовки и правки деталей из алюминиевых сплавов, компонентов для IGBT-модулей, нержавеющей и других видов стали, а также иных пластичных материалов.
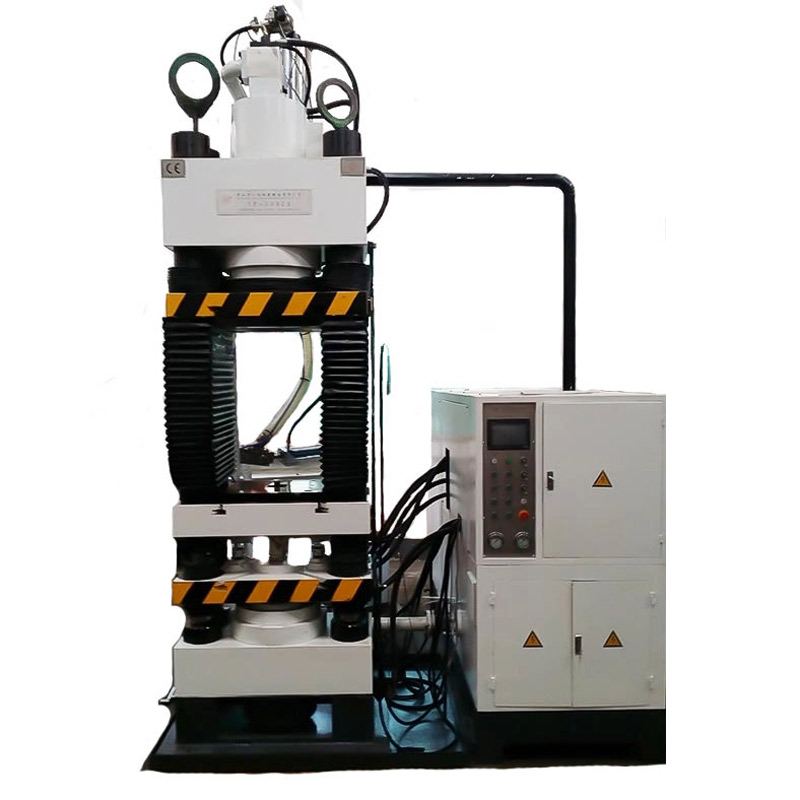
YF-300CS Гидравлический пресс для формования порошка
Четырехколонный порошковый гидравлический пресс серии YF подходит для прессования и формования ра...
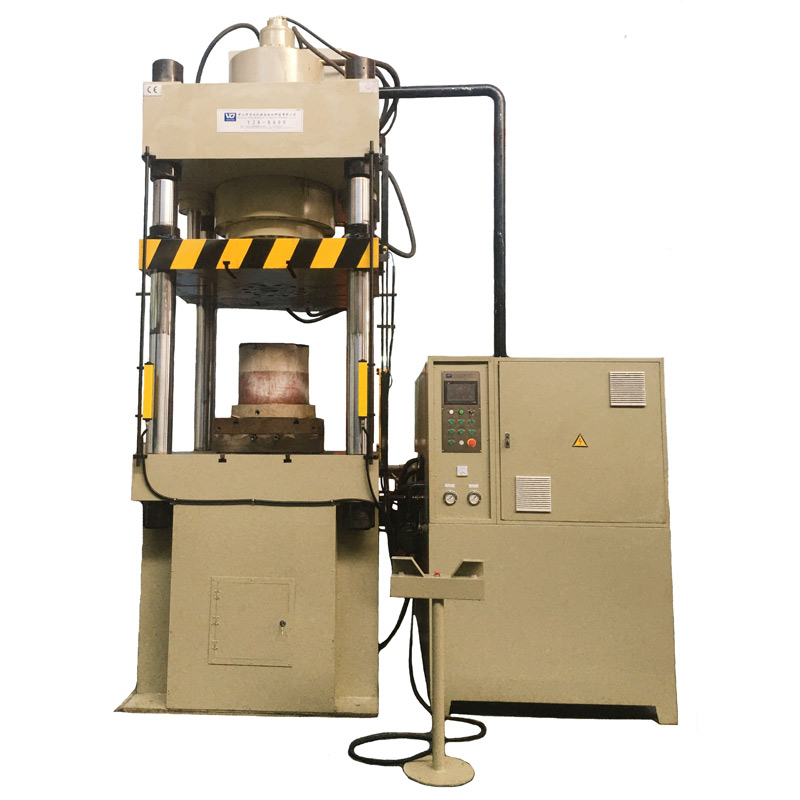
Y28-800S
Прецизионная машина двойного действия с ЧПУ с сервоприводом Y28-800S используется в процессе раст...
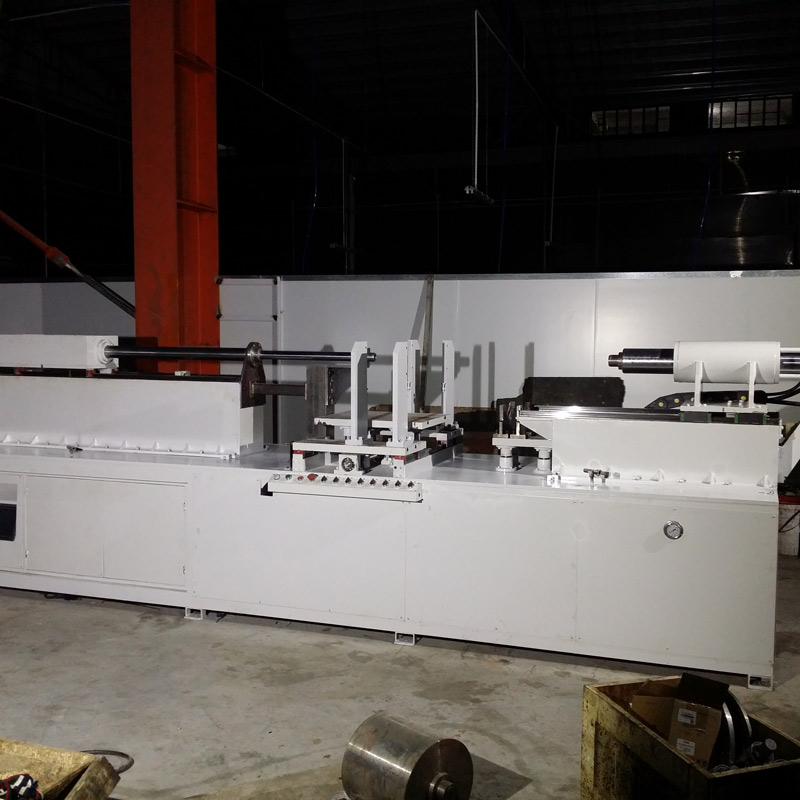
Автоматическая производственная линия сборочной машины PT-JC
Автоматическая производственная линия сборочной машины PT-JC Цель: Эта машина представляет соб...
WDR-30000CS
Большая гидравлическая машина с сервоприводом и ЧПУ для намотки стальной проволоки сверхвысокого ...
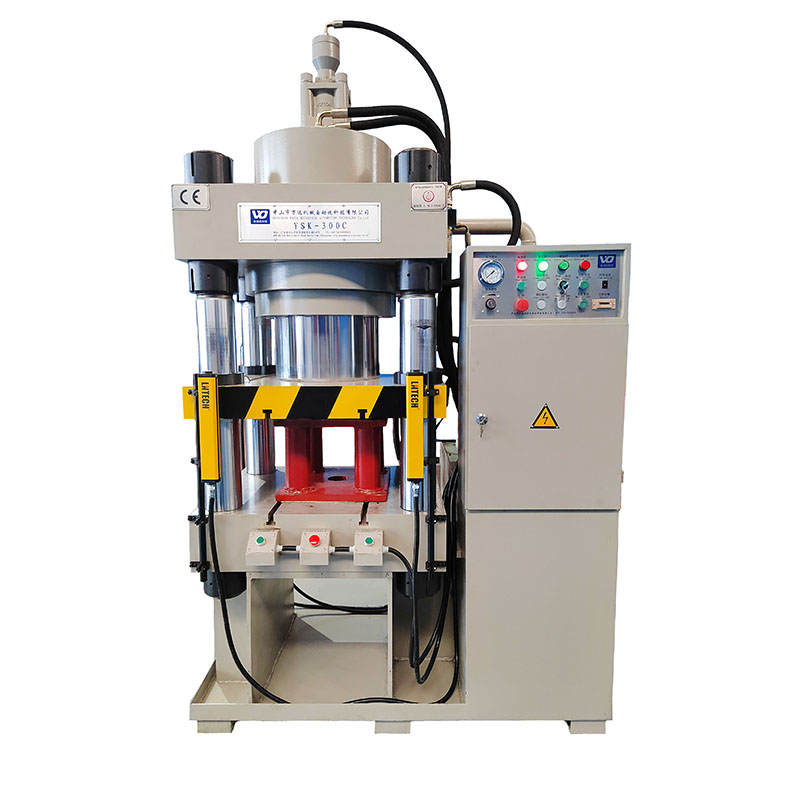
YSK-300C Четырехколонный гидравлический пресс
описывать: Подходит для прокатки, штамповки, формовки металлических листов...
Большой сверхвысокоточный сервоприводной гидравлический пресс с ЧПУ для намотки стальной проволоки WDR-3000CS
Фотоэлектрическое, новое энергетическое, светодиодное, интеллектуальное, высокоточное оборудование для различных отраслей промышленности: Гидравлический пресс сверхвысокого давления с сервоприводом и ЧПУ серии WDR-CS
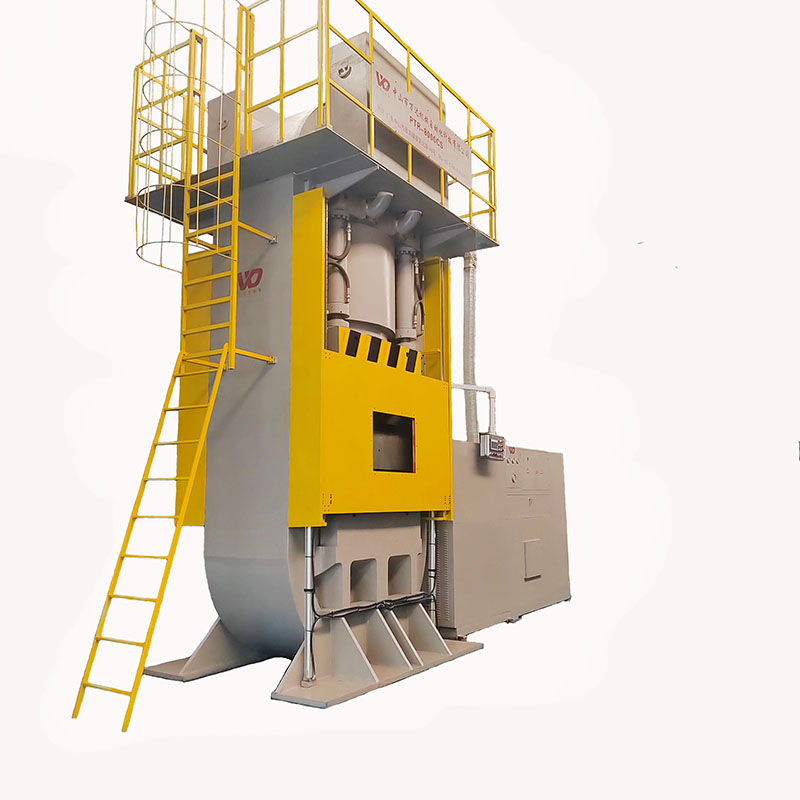
WDR-8000CS Гидравлический пресс для свободной ковки и намотки проволоки большого диаметра
Назначение и особенности машины: Эта машина подходит для военной, авиационной, аэрокосмической, э...
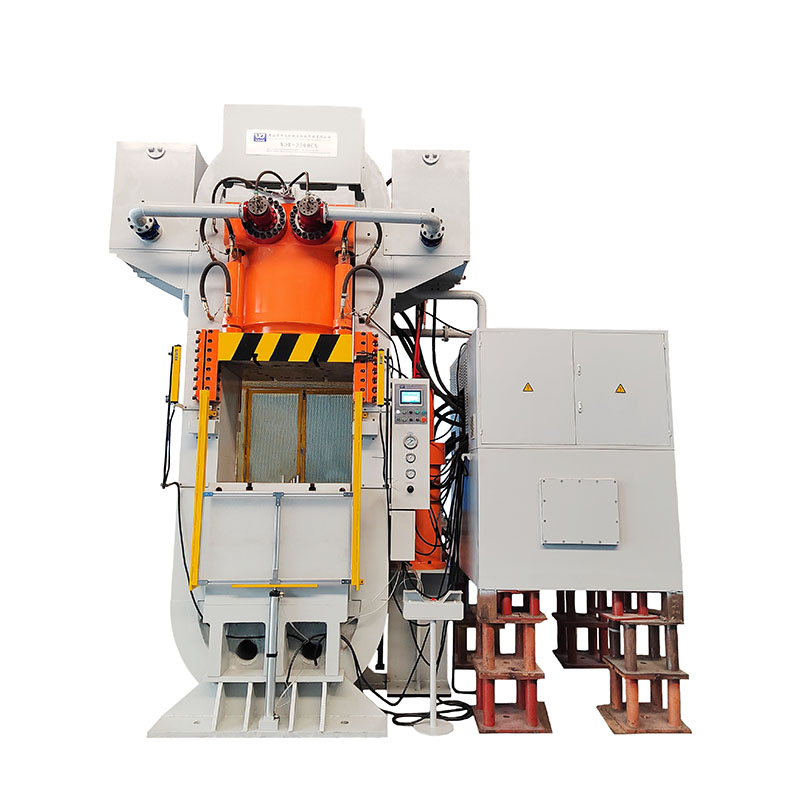
Гидравлический пресс для холодной ковки с ЧПУ сверхвысокого давления для намотки стальной проволоки с сервоприводом WDR-3500CS
Данный станок предназначен для прецизионной холодной штамповки, растяжения и экструзии различных круглых прутков и пластин, таких как алюминиевые сплавы, нержавеющая сталь и материалы на основе IGBT-транзисторов с медной основой. Он также подходит для прецизионной вырубки, штамповки, гибки, отбортовки, правки и выравнивания крупногабаритных деталей из различных металлических и пластиковых материалов. Он широко используется в военной, глубоководной, авиационной, аэрокосмической, энергетической, фотоэлектрической промышленности, производстве бытовой техники, автозапчастей и метизов.